English
 русский
-
-
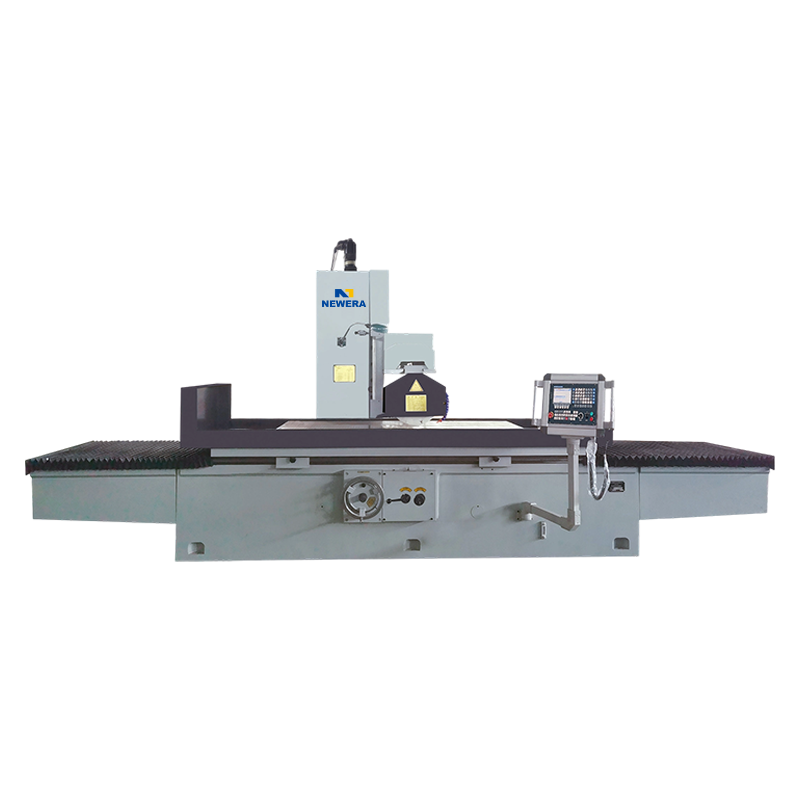 سي كيه إم 7140/7150/7163/7180 آلة طحن الأسطح التي يتم التحكم فيها بواسطة البرنامج CKM7140/7150/7163/7180 اقرأ المزيد
-
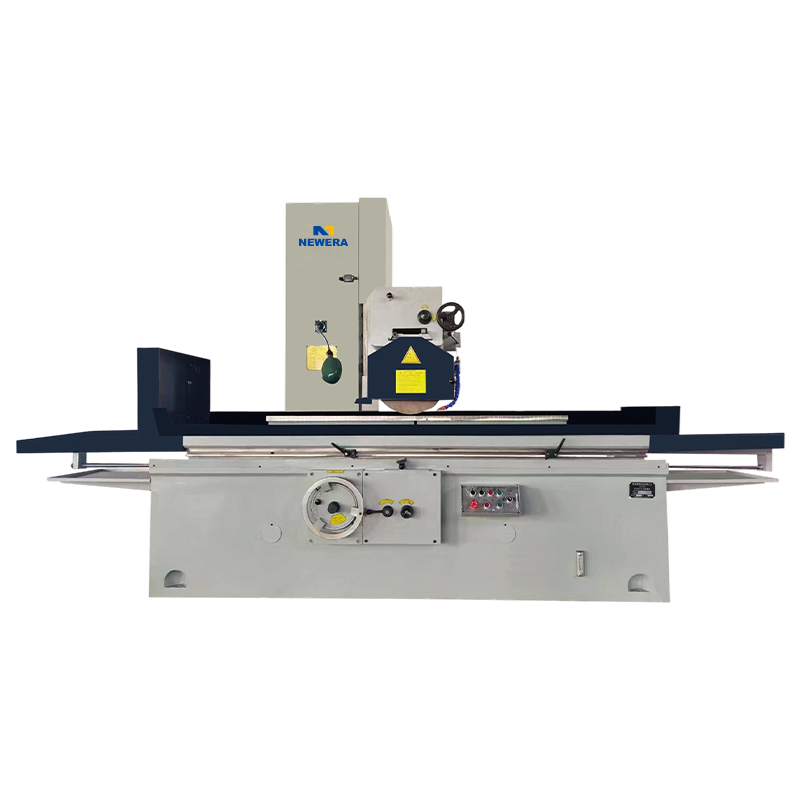 م7132/7140/7150/7163/7180-16 M7132/7140/7150/7163/7180-16 آلة طحن سطح الطاولة المستطيلة ذات العمود الأفقي اقرأ المزيد
-
-
-
-
-
-
-
-
-
أخبار الصناعة
تقنية EDM: التطبيقات ومعايير الاختيار والإرشادات العملية
 2026.10.20
 أخبار الصناعة
Picture a hardened H13 mold insert with a 0.8 mm deep rib and a square internal corner that no end mill can reach. The cavity has already been milled, but the last details need a process that cuts without cutter pressure. That is where EDM technology earns its place. Electrical discharge machining removes conductive metal with repeated controlled sparks in a dielectric fluid; it does not rely on mechanical force, so hardened steel, carbide, and thin ribs can be finished after heat treatment. The practical conclusion: EDM is a complement to milling, not a replacement. Use milling for bulk removal, then EDM for sharp corners, deep slots, fine detail, and hard materials.
محتوى
ما الذي تفعله تقنية EDM فعليًا؟
EDM هي عملية تآكل حراري. يتم تغذية قطب كهربائي أو سلك على شكل معين نحو قطعة العمل، ويتم ملء الفجوة بسائل عازل، ويولد الجهد النبضي شرارات تذوب وتبخير كميات صغيرة من المواد. نظرًا لأن القطب لا يلمس الشغل أبدًا، فإن قوة الأداة تكون صفرًا. هذا هو السبب في أن EDM يمكنه تشكيل الفولاذ المقسى بعد المعالجة الحرارية والاحتفاظ بالتفاصيل في التجاويف العميقة. والمقايضة هي السرعة: إزالة المعادن أبطأ من الطحن، والعملية تستهلك مادة القطب الكهربائي، والعازل، ووسائط الترشيح. تصف النظرات العامة على الصناعة نفس الآلية الأساسية وتفصل EDM إلى متغيرات الثقب والأسلاك وحفر الثقب.
| البديل | أداة | الهندسة النموذجية | أفضل ملاءمة | المراقبة الرئيسية |
|---|---|---|---|---|
| الغطاس / الغرق | قطب كهربائي على شكل غالبا ما يكون من النحاس أو الجرافيت | التجاويف، الأضلاع، الزوايا الحادة، الشقوق العميقة | يُدرج القالب، ويموت، والفولاذ الصلب بعد المعالجة الحرارية | تآكل القطب الكهربائي وغسل الحطام |
| سلك التنظيم الإداري | سلك السفر | من خلال الملامح واللكمات والموت وأنصاف الأقطار الصغيرة | أجزاء اللوحة ذات تفاوتات صارمة | يحتاج إلى مادة موصلة وفتحة بداية |
| الحفر السريع | القطب الأنبوبي | ثقوب عميقة صغيرة | قنوات التبريد، فتحات الحاقن، فتحات البداية | ثقب تفتق وتوجيه القطب |
المكونات الأساسية وفجوة الشرارة
يعود كل قرار يتعلق بتقنية EDM إلى خمسة عناصر: المولد، والمؤازرة، والنظام العازل، والقطب الكهربائي، وجهاز التحكم. يضبط المولد توقيت التيار والنبض. يحمل المؤازرة فجوة الشرارة، والتي غالبًا ما يتم قياسها بأجزاء من مائة من المليمتر. يقوم العازل بمسح الحطام وتبريد الفجوة. ينتقل شكل القطب إلى التجويف. تقوم وحدة التحكم بتنسيق العمق والمدار والتراجع.
إذا كان أحد العناصر ضعيفًا، تظهر الأعراض على شكل قوس غير مستقر، أو مستدق، أو سطح رديء، أو وقت دورة بطيء. من الأخطاء الشائعة إلقاء اللوم على المولد عندما تكون المشكلة الحقيقية هي ضعف التدفق في الضلع العميق. بالنسبة لمنصة الغرق CNC ذات البرمجة الأوتوماتيكية والتحكم متعدد المحاور، يعد CNC-650 أحد الأمثلة ضمن مجموعة آلات غرق القوالب EDM .
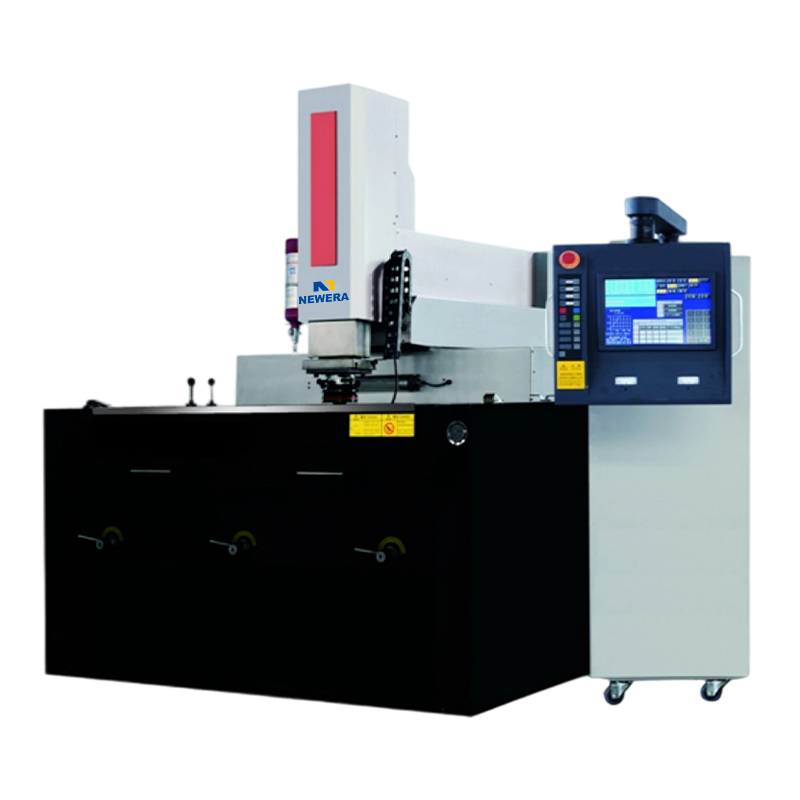 CNC-650 ماكينة التنظيم الإداري (EDM) للعمل متعدد المحاور القابل للبرمجة منصة EDM ذات قوالب CNC مع برمجة أوتوماتيكية وتحكم متعدد المحاور؛ يدعم محرك سيرفو AC/اليابان الاختياري من باناسونيك الدورات المتكررة والمرتبطة بالبرنامج. عرض المنتج →
أنظمة التحكم: زنك، المجلس الوطني الفلسطيني، وCNC
يغير مستوى التحكم مقدار الدورة اليدوية. تعتمد آلات ZNC عادةً على الإعدادات اليدوية للتيار والنبض والعمق؛ إنها تناسب التجاويف البسيطة والمحلات التجارية التي تقدر التشغيل المباشر. يضيف PNC التحكم في البرنامج للدورات المتكررة ولكنه غالبًا ما يحتفظ بقرارات الإعداد مع المشغل. يقوم CNC EDM بربط المولد والمؤازرة والحركة متعددة المحاور بالبرنامج؛ إنه يدعم تغيير القطب الكهربائي تلقائيًا، والتحكم في المدار، والتشغيل غير المراقب عند تكرار العمل. الاختيار الصحيح ليس "الأكثر استخدامًا باستخدام الحاسب الآلي" - بل هو مستوى التحكم الذي يطابق حجم الدفعة ومستوى المهارة وعدد مرات تكرار نفس التجويف. الرسم البياني الراداري أدناه عبارة عن مقارنة نوعية، وليس مواصفات النموذج. بالنسبة لأعمال الغرق البسيطة والتي يتم التحكم فيها من حيث التكلفة، يعد ZNC-450 نقطة دخول عملية.
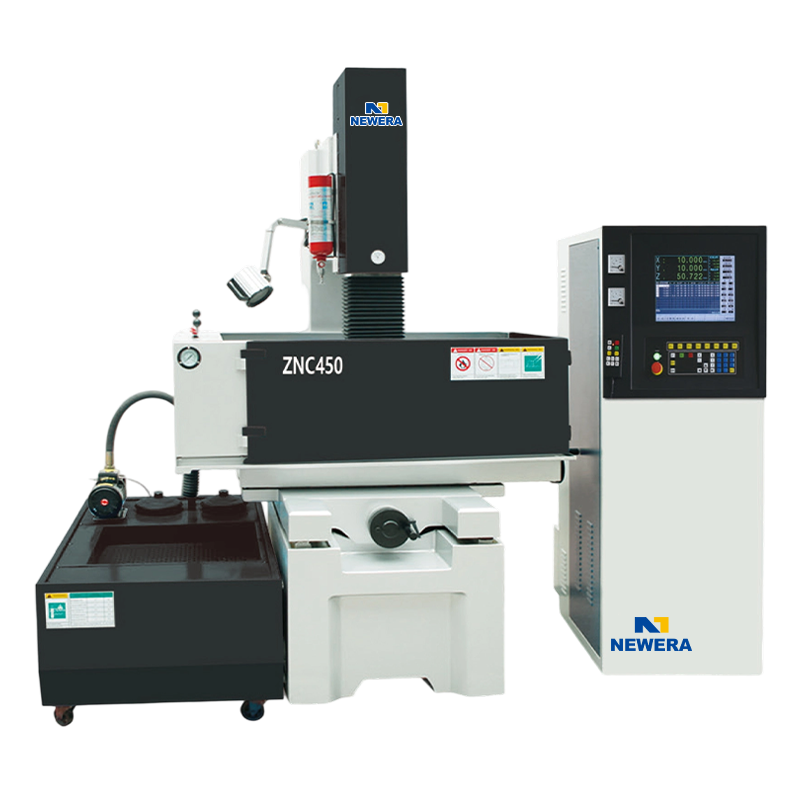 نموذج إدخال EDM للغرق اليدوي ZNC-450 جهاز EDM للغوص من نوع ZNC للتجويفات البسيطة التي يمكن التحكم في تكلفتها، مع خزانات تحكم قابلة للتحديد للمحلات التجارية التي تفضل الإعدادات اليدوية المباشرة. عرض المنتج →
المواد والدقة والانتهاء من السطح
يعمل EDM على المواد الموصلة. تشمل مواد المتجر الشائعة فولاذ الأدوات، والفولاذ القالب المتصلب مسبقًا، والفولاذ المقاوم للصدأ، والكربيد، وسبائك النحاس، وبعض سبائك التيتانيوم. يمكن قطع الألومنيوم، ولكن الموصلية العالية ونقطة الانصهار المنخفضة تغير النافذة؛ تعد أقطاب الجرافيت شائعة بالنسبة للصلب، بينما يتم اختيار النحاس غالبًا للحصول على تفاصيل دقيقة وتآكل منخفض. تعتمد الدقة على هندسة الماكينة، وتعويض تآكل القطب الكهربائي، والشطف، والثبات الحراري. يعتمد تشطيب السطح على طاقة النبض: فالخشونة تزيل المواد بشكل أسرع وتترك سطحًا أكثر خشونة؛ التشطيب الجيد يقلل من التيار وينتج سطحًا أنعم ولكنه يستغرق وقتًا أطول. عادةً ما تصف ملاحظات تطبيق EDM المنشورة هذه المقايضة. تتمثل القاعدة العملية في التخطيط للتخشين وشبه التشطيب والتشطيب كخطوات منفصلة بدلاً من مطالبة إعداد واحد بالقيام بكل شيء.
حيث تتناسب تقنية EDM مع الإنتاج
EDM هو الأقوى في الثلث الأخير من سلسلة العملية. تستخدم محلات القوالب EDM الثقالة لتفاصيل التجاويف وأوجه الشرائح والأضلاع. سلك EDM لللكمات، والقوالب، وملامح التسامح الوثيق؛ والحفر السريع لخطوط المياه وبدء الثقوب. ويستخدمه موردو الصناعات الفضائية والطبية في السبائك المقاومة للحرارة والميزات الداخلية الخالية من النتوءات. تستخدمه الأدوات الإلكترونية للموصلات الدقيقة والقوالب الصغيرة وأقطاب الجرافيت. تتناسب العملية أيضًا مع أعمال الإصلاح: يمكن إعادة صياغة التجويف البالي دون تلدين الإدخال بالكامل. يعتبر القيد عمليًا بنفس القدر، حيث يحتاج EDM إلى قطعة عمل موصلة، وعازل مستقر للكهرباء، ومسار للحطام لترك الفجوة. إذا كان التصميم يحبس الحطام، فلن يتمكن أي إعداد لوحدة التحكم من إنقاذ الدورة بالكامل. بالنسبة لقواعد القالب الأكبر حجمًا والتجويفات العميقة، يعمل CNC-1060 على توسيع غلاف العمل.
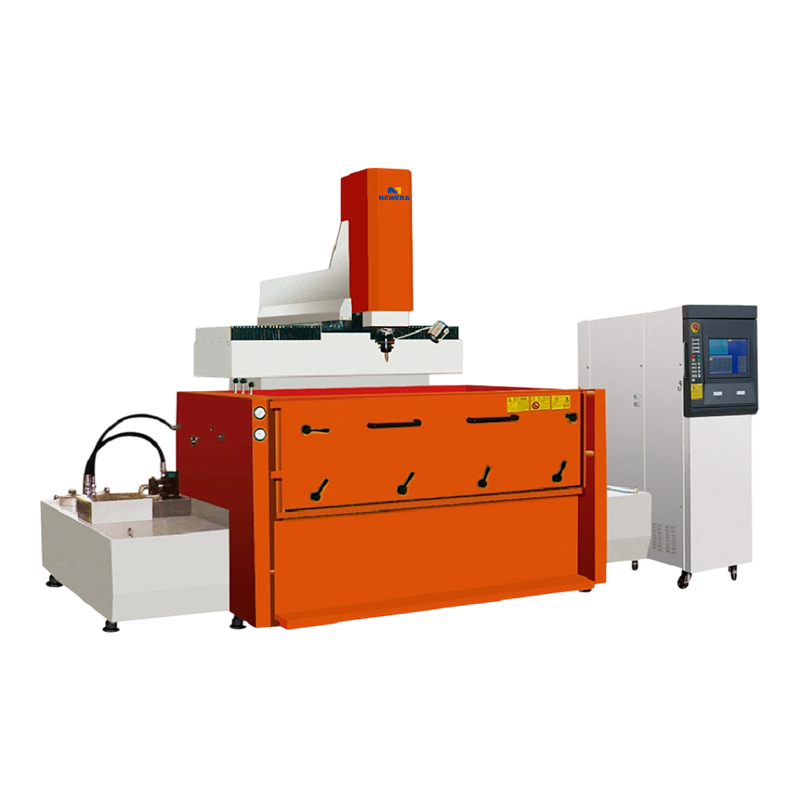 ماكينة التنظيم الإداري CNC-1060 لقواعد القوالب الأكبر حجمًا جهاز EDM لثغرة CNC تم وضعه لقواعد قوالب أكبر وتجويفات عميقة، مع محرك سيرفو AC/Japan Panasonic اختياري لخزانة التحكم. عرض المنتج →
فحوصات عملية للشراء والصيانة
قبل الشراء، اختبر التجويف الفعلي، وليس مجرد عينة توضيحية. أحضر جزءًا بأعمق ضلع وأصغر زاوية وأشد قدر من التسامح الذي تتوقعه. تحقق من حجم الخزان مقابل أكبر إدخال لديك، وسعة القطب الكهربائي، ودقة المولد، وخيارات التنظيف، وما إذا كان بإمكان وحدة التحكم تخزين برامجك الشائعة. اطلب بيانات تآكل القطب الكهربائي من الاختبار، وليس مطالبة الكتالوج. ومن ناحية الخدمة، تأكد من قطع الغيار والتدريب ووقت الاستجابة. تكون الصيانة في الغالب منضبطة: تنظيف العازل الكهربائي، وفحص المرشحات، وفحص الخراطيم، والحفاظ على نظافة الخزان، والتحقق من جهد المؤازرة والفجوة. يظهر النظام العازل المهمل على شكل قوس غير مستقر وسطح رديء قبل فترة طويلة من حدوث انهيار كبير. ال دليل اختيار آلة EDM يغطي المزيد من الفحوصات على مستوى المصنع.
- اختبار التجويف بأعمق ضلع وأصغر زاوية
- حجم الخزان مقابل أكبر إدراج
- قدرة القطب وارتداء البيانات من الاختبار
- تنظيف الضغط ومسار الحطام
- تخزين برنامج التحكم وتدريب المشغلين
- قطع الغيار وزمن الاستجابة للخدمة
الأسئلة المتداولة
س1. ما هي تقنية EDM المستخدمة في صناعة القوالب؟
يتم استخدام تقنية EDM لتفاصيل التجويف، والزوايا الداخلية الحادة، والأضلاع العميقة، والأوجه المنزلقة، والإدخالات الصلبة التي لا يمكن قطعها بكفاءة عن طريق الطحن. الغطاس EDM يشكل التجويف. يقوم سلك EDM بقطع اللكمات والقوالب والتشكيلات الجانبية الدقيقة.
س2. كيف يختلف EDM الغاطس عن EDM السلكي؟
يستخدم Sinker EDM قطبًا كهربائيًا على شكل لحرق تجويف أو تفاصيل في قطعة العمل. يستخدم Wire EDM سلكًا متحركًا لقطع اللوحة على طول مسار مبرمج، لذلك فهو شائع في اللكمات والقوالب وملفات تعريف ثقب البدء.
س3. هل يمكن لآلة EDM تقوية الفولاذ والكربيد؟
نعم. يمكن لـ EDM أن يقوم بتصنيع الفولاذ المتصلب والكربيد والعديد من السبائك المقاومة للتآكل بعد المعالجة الحرارية لأنه يزيل المواد بالشرر بدلاً من قوة القطع. يجب أن تكون المادة موصلة، ويجب تخطيط مسار التنظيف.
س 4. ما الذي يؤثر على تشطيب سطح EDM ودقته؟
طاقة النبض، وتآكل القطب الكهربائي، والتحكم في فجوة الشرارة، والتنظيف، وهندسة الماكينة، والاستقرار الحراري، كلها أمور مهمة. تعمل إعدادات التخشين على إزالة المعدن بشكل أسرع ولكنها تترك لمسة نهائية أكثر خشونة؛ التشطيب الجيد يخفض التيار ويستغرق وقتًا أطول.
س5. كم تبلغ تكلفة آلة CNC EDM؟
يعتمد السعر على حجم الخزان، وقدرة المولد، وعدد المحاور، والتغيير التلقائي للقطب الكهربائي، ومستوى وحدة التحكم، ودعم الخدمة. عادة ما تكون آلة ZNC الصغيرة نقطة دخول أقل؛ تكلف آلة الغرق CNC ذات الأتمتة أكثر، لذا قارن التكلفة لكل تجويف مؤهل بدلاً من السعر الرئيسي.
س6. ما هي الصيانة التي تحتاجها ماكينة EDM؟
حافظ على نظافة العازل الكهربائي، واستبدل المرشحات في الموعد المحدد، وافحص الخراطيم والأختام، ونظف خزان العمل، وتحقق من فجوة الجهد واستجابة المؤازرة. غالبًا ما تظهر حالة العزل الكهربائي السيئة أولاً على شكل قوس غير مستقر أو مستدق أو تشطيب سطحي خشن.
إذا كنت مهتمًا بمنتجاتنا، يرجى استشارتنا.
تفاصيل الاتصال
Nantong New Era Technology Co., LTD
- المنطقة الصناعية ذات الخمس نجوم، منطقة تشونغتشوان، مدينة نانتونغ، مقاطعة جيانغسو، الصين
- هاتف:+86-19851302688
- البريد الإلكتروني: [email protected]
المنتجات
رابط سريع
الأخبار
الطرف المحمول