English
 русский
-
-
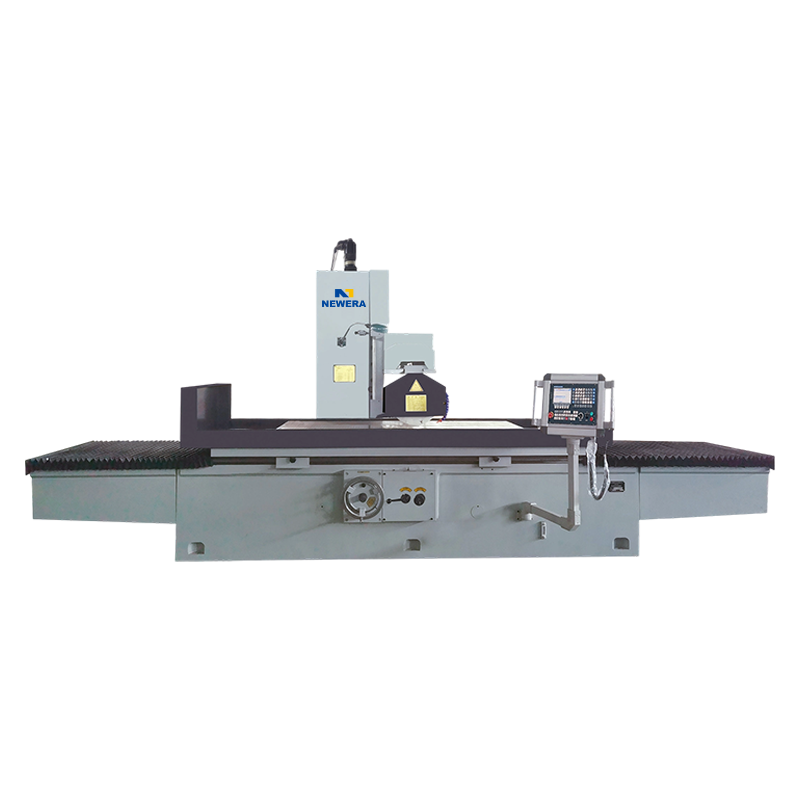 سي كيه إم 7140/7150/7163/7180 آلة طحن الأسطح التي يتم التحكم فيها بواسطة البرنامج CKM7140/7150/7163/7180 اقرأ المزيد
-
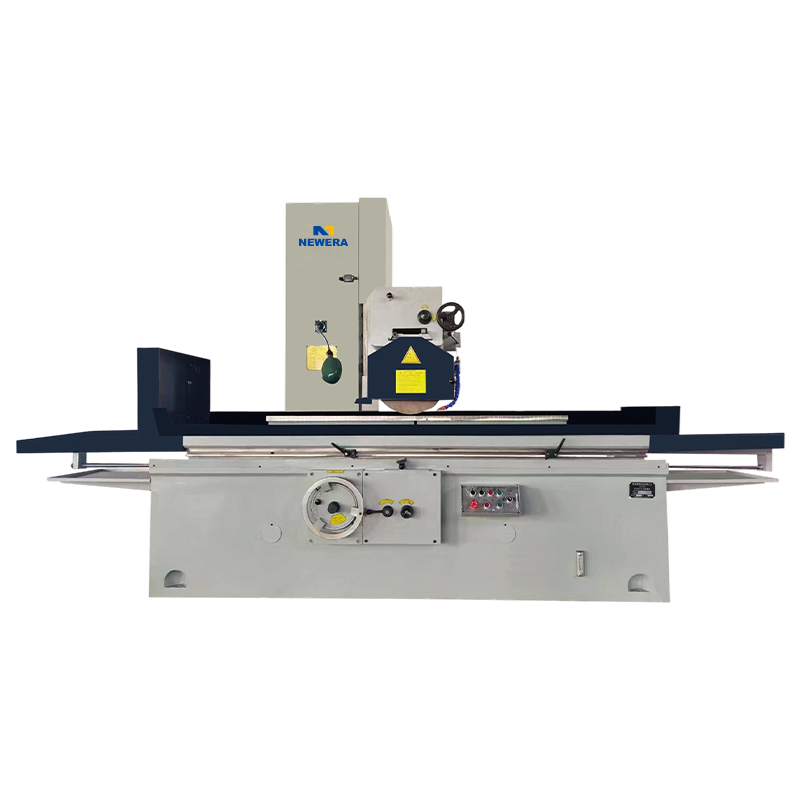 م7132/7140/7150/7163/7180-16 M7132/7140/7150/7163/7180-16 آلة طحن سطح الطاولة المستطيلة ذات العمود الأفقي اقرأ المزيد
-
-
-
-
-
-
-
-
-
أخبار الصناعة
الصفحة الرئيسية / أخبار / أخبار الصناعة / دليل لتصنيع الآلات باستخدام الحاسب الآلي في مجال الطيران: التفاوتات، والتنظيم التنظيمي (EDM)، واختيارات أدوات الماكينة
دليل لتصنيع الآلات باستخدام الحاسب الآلي في مجال الطيران: التفاوتات، والتنظيم التنظيمي (EDM)، واختيارات أدوات الماكينة
 2026.09.30
 أخبار الصناعة
يقتبس متجر العمل شريحة من التيتانيوم: تي-6Al-4V، بطول 240 مم، واثنتين من تجاويف المحامل مثبتة حتى ±0.010 مم، وأخدود مانع للتسرب بعرض 0.8 مم يجب أن ينتهي عند Ra 0.4 ميكرومتر، ويتم تسليم تقرير فحص المادة الأولى مع الدفعة التجريبية. إن مركز الطحن الذي جعل العمل الهندسي العام للمتجر مربحًا لن يجعل هذه الوظيفة مربحة تلقائيًا.
يتم تحديد تصنيع الآلات الفضائية من خلال ثلاثة أشياء قبل فترة طويلة من دخول قوة المغزل في المحادثة: مدى ثبات الآلة في الحفاظ على الحجم خلال دورة حرارية مدتها ثماني ساعات، وما إذا كان المتجر يمتلك عملية يمكن أن تنتج زاوية داخلية حادة دون نصف قطر قاطع، وما إذا كانت الأعمال الورقية يمكن أن تنجو من تدقيق العميل. احصل على هؤلاء بشكل صحيح وستكون الوظيفة قابلة للفوز. أخطأوا في فهمهم وفشلت المقالة الأولى، وتم إلغاء التركيبات، وانتقل العميل بهدوء إلى المورد التالي.
محتوى
- 1 ما الذي يجعل الآلات الفضائية مختلفة
- 2 حيث يتوقف الطحن ويبدأ EDM
- 3 مواصفات أدوات الآلة التي تهمك بالفعل
- 4 أعمال هيكل الطائرة الكبيرة والتركيبات: المنصات العملاقة والأفقية
- 5 محلات الفضاء الجوي عالية المزيج: اختيار مركز التصنيع العمودي
- 6 يطلب المشترون التوثيق
- 7 التكلفة والمهلة الزمنية وسؤال الإحماء
- 8 التصنيع باستخدام الحاسب الآلي للفضاء: أسئلة شائعة
- 8.1 س1. ما هو التسامح الذي يمكن أن تحمله التصنيع باستخدام الحاسب الآلي لأجزاء الطيران؟
- 8.2 س2. لماذا يتم استخدام آلة غرق القوالب CNC EDM في مكونات الطيران؟
- 8.3 س3. هل التيتانيوم أو الإنكونيل أصعب في التصنيع؟
- 8.4 س 4. ما هي المستندات عالية الجودة التي يتوقعها مشترو الطيران؟
- 8.5 س5. هل يمكن لمركز المعالجة العمودي التعامل مع الأعمال الفضائية أم أحتاج إلى خمسة محاور؟
- 8.6 س6. كم من الوقت يستغرق إدخال آلة CNC EDM في الإنتاج؟
ما الذي يجعل الآلات الفضائية مختلفة
أجزاء الفضاء الجوي ليست ببساطة "أكثر إحكاما". وهي تختلف في المواد والهندسة والأدلة، وكل واحد منها يغير الآلة التي يجب عليك شراؤها.
ابدأ بالمواد. يقوم Ti-6Al-4V بتوصيل الحرارة عند حوالي 7 وات/م · كلفن، مقابل حوالي 200 وات/م · كلفن للألمنيوم، لذا فإن معظم الحرارة المتولدة عند حافة القطع تبقى في الأداة وقطعة العمل بدلاً من تركها مع الشريحة. يعمل إنكونيل 718 على تقوية لحظة فرك الأداة بدلاً من قطعها. لا يتم معالجة أي من السلوكين بواسطة محرك مغزلي أكبر؛ تتم إدارة كلاهما من خلال الصلابة وتوصيل سائل التبريد وعملية التشطيب الصحيحة.
| مادة | ما الذي يجعل الأمر محرجا | العملية التي تنتهي عادةً من الميزة |
|---|---|---|
| Ti-6Al-4V | الموصلية الحرارية المنخفضة تحافظ على الحرارة عند الحافة؛ الجدران الرقيقة تنحرف تحت الحمل | تخشين الكربيد، ثم تشطيب خماسي المحاور أو EDM غاطس في فتحات عميقة |
| Inconel 718 | يتصلب العمل تحت الاحتكاك؛ ينهار عمر الأداة عند سرعة سطحية منخفضة | طحن السيراميك أو كربيد. ثقالة EDM للفتحات الضيقة وفتحات التبريد |
| 15-5PH غير القابل للصدأ | غائر في الحالة الصلبة، صعب بعد الشيخوخة | آلة قبل الشيخوخة، أو EDM بعد المعالجة الحرارية |
| أداة الصلب 48-52 HRC | تآكل القطع السريع والثرثرة بمجرد تصلبها | ثقالة EDM للتجاويف والأضلاع والزوايا الداخلية الحادة |
| المنيوم 7075 / 2024 | يقطع بسهولة ولكنه يتحرك بعد التخشين بسبب الإجهاد المتبقي | خشنة، وتخفف من التوتر، ثم تنتهي على آلة ثابتة درجة الحرارة |
الهندسة هي الفرق الثاني. تمتلئ الأعمال الفضائية بجيوب عميقة أعمق من قطر القاطع بستة إلى ثماني مرات، وأضلاع بعرض أقل من 1.5 مم، وزوايا داخلية مرسومة بنصف قطر 0.3 مم أو أقل. هذه التفاصيل الأخيرة وحدها تحدد ما إذا كان الجزء سيترك آلة طحن أو EDM.
والدليل هو الثالث. يحتاج كل جزء طائر إلى إمكانية التتبع: كمية الحرارة، الماكينة، المشغل، عمر الأداة، نتيجة الفحص. إن المتجر الذي لا يمكنه إنتاج هذا السجل عند الطلب لا يندرج فعليًا في سلسلة توريد الطيران، بغض النظر عن مدى جودة تشطيب سطحه.
نطاقات التسامح النموذجية حسب العملية (مم)
يتناسب طول الشريط مع نطاق التسامح، لذا فإن الأشرطة الأقصر تعني تحكمًا أكثر إحكامًا. تعكس النطاقات الممارسات الشائعة في المتجر ويجب التحقق منها مقابل دراسة القدرات الخاصة بك.
حيث يتوقف الطحن ويبدأ EDM
القاعدة العملية بسيطة: أصغر أداة قطع يمكنك تشغيلها دون أن تنكسر تحدد نصف قطر الزاوية الداخلية لديك. أقل من 0.5 مم تقريبًا، في المواد الصلبة، أو عندما يكون النتوء غير مقبول، يتولى نظام EDM الغاطس المهمة.
يقوم Sinker EDM بإزالة المواد عن طريق التحكم في التآكل الشراري دون الحاجة إلى قوة قطع على الإطلاق. وهذا يعني عدم وجود انحراف على ضلع مقاس 0.8 مم، وعدم وجود ضغط للأداة على شفة رفيعة، وعدم وجود نتوءات على حافة معرض الوقود. والمقايضة عبارة عن طبقة إعادة صب، عادة في نطاق من 1 إلى 20 ميكرومتر، والتي تتم إزالتها بتمريرات تشطيب دقيقة أو عملية جلخ خفيفة. إذا لم يحدد الرسم الخاص بك بدل إعادة الصياغة، فلا يمكن تحسين برنامج القطب الكهربائي لذلك.
في إنتاج الطيران، يتم العثور على EDM عادةً في فتحات تبريد شفرات التوربينات، وأشكال جذر شجرة التنوب، وفتحات حاقن الوقود، وفتحات الختم والأدوات التي تنتج المكونات المركبة والمطاطية. إنه أيضًا المسار القياسي لإدخالات القالب المتصلبة بمجرد انخفاض تفاصيل التجويف إلى ما دون ما يمكن أن يصل إليه القاطع مقاس 3 مم.
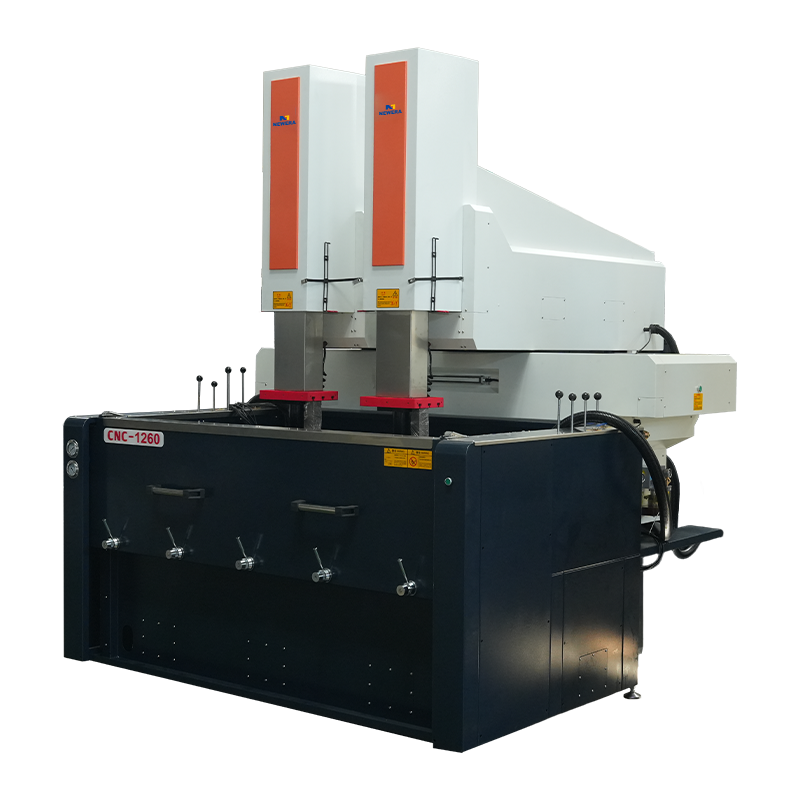 آلة غرق القالب CNC 1260 EDM / الغطاس EDM ماكينة EDM ذات الرؤوس المزدوجة CNC1260 هي عبارة عن مركز تصنيع متخصص عالي الدقة. تم تصميمه وتطويره مع أخذ احتياجات مستخدميه في الاعتبار، فهو يتميز... عرض المنتج →
عندما ينتقل متجر من ماكينة ZNC يدوية إلى ماكينة CNC كاملة، فإن التغيير يتعلق في الغالب بالتحكم في المدار والتكرار. يمكن لثقالة CNC تشغيل مدارات كوكبية مبرمجة، والحفاظ على فجوة شرارة باستمرار عبر تجويف عميق، وتخزين الإعدادات للمهمة التي ستعود في العام المقبل. إن التكرار، وليس السرعة الأولية، هو ما يجعل أدوات الطيران تعمل ضمن حدود التسامح عبر الدفعة. إذا كنت تقارن مستويات التحكم للمرة الأولى، فهذا دليل اختيار الغطاس EDM يستعرض الاختلافات بين منصات ZNC وPNC ومنصات CNC الكاملة.
مواصفات أدوات الآلة التي تهمك بالفعل
بمجرد تسوية مزيج العملية، تتبع مواصفات الماكينة أربعة متطلبات. كل شيء آخر هو التفضيل.
الاستقرار الحراري وتعويض النمو
المغزل الذي ينمو بمقدار 20 ميكرومتر خلال الساعتين الأوليين سوف ينتج أجزاء تنحرف عن نطاق التسامح حتى لو كانت دقة تحديد المواقع في ورقة البيانات مثالية. ابحث عن أغلفة المغزل المبردة، وأجهزة استشعار درجة الحرارة في الحلقة الهيكلية، وأداة التحكم التي يمكنها تطبيق تعويض النمو. يعد برنامج الإحماء لمدة 30 دقيقة قبل القطع الأول ممارسة قياسية، وليس اختياريا.
الصلابة والتخميد واختيار التوجيه
تعمل الطرق الصندوقية ذات الأسطح الملامسة المكشوطة يدويًا على تخفيف الاهتزاز بشكل أفضل من أدلة الأسطوانة الخطية، كما أنها الخيار الأكثر أمانًا لعمليات القطع الثقيلة المتقطعة في التيتانيوم والإنكونيل. تعتبر الأدلة الدوارة أسرع وتحتاج إلى صيانة أقل، وهو ما يناسب الأعمال التفصيلية المصنوعة من الألومنيوم. اطلب بيانات التخميد الهيكلي، وليس فقط معدل الاجتياز السريع.
ردود الفعل والتحقيق والسيطرة
تعمل المقاييس الزجاجية على جميع المحاور الخطية، والقياس المباشر للطاولة الدوارة، ومسبار المغزل للتحقق أثناء العملية، على تحويل الآلة الجيدة إلى آلة موثوقة. بالنسبة لجزء من التيتانيوم ذو أرضية رقيقة، فإن قياس الميزة بينما لا يزال الجزء مثبتًا يمنع أغلى أنواع الخردة.
المبرد والرقاقة وإدارة الحرائق
غرامات التيتانيوم قابلة للاحتراق. إن سائل التبريد عالي الضغط عبر المغزل، والإخلاء الصحيح للرقائق، وناقل الرقائق النظيف هي معدات أمان، وليست تدبيرًا منزليًا. يحتاج العمل العميق في الألومنيوم أيضًا إلى ضغط مبرد مرتفع بما يكفي لإزالة الرقائق، وإلا فإن الأداة ستعيد تقطيعها وتفشل عملية فحص تشطيب الجدار.
عرض متساوي القياس لتخطيط EDM الغاطس: يحمل العمود رأس المحور Z، ويحمل الكبش القطب الكهربائي، وتوضع قطعة العمل داخل الخزان العازل على السرير.
أعمال هيكل الطائرة الكبيرة والتركيبات: المنصات العملاقة والأفقية
تجلب الأجزاء الهيكلية وتركيبات التجميع مشكلة مختلفة: الجزء أكبر من حركة الآلة. يقوم مركز المعالجة العملاقة بحل هذه المشكلة عن طريق حمل المغزل على الجسر، بحيث تظل الطاولة ثابتة ولا تضطر قطع العمل الثقيلة إلى التحرك أبدًا. بالنسبة للرافعات الطويلة، وأضلاع الأجنحة، وتركيبات الحفر، فإن هذا الترتيب يزيل فئة كاملة من أخطاء تحديد المواقع.
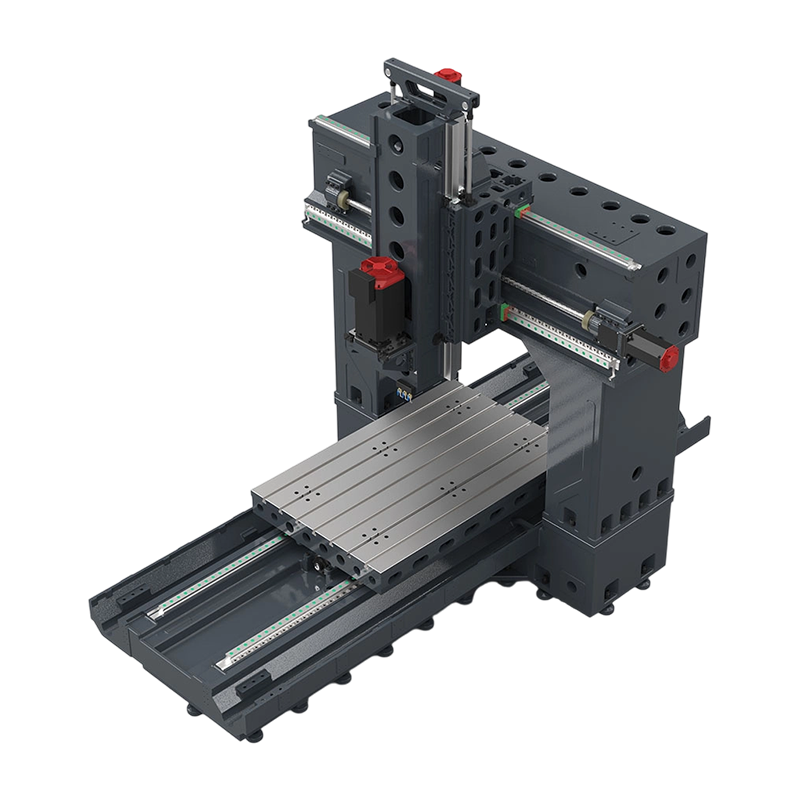 مركز التصنيع العملاقة PL2016 السعي وراء سهولة الاستخدام يستخدم تصميمًا متطورًا للغطاء وقد تم تصميمه مع الأخذ في الاعتبار إمكانية الوصول إلى الطاولة والتعامل مع قطع العمل باستخدام الرافعة. أخرى... عرض المنتج →
مراكز التصنيع الأفقية هي النصف الآخر من الجواب. باستخدام أداة تثبيت شاهد القبر ومبدل المنصات، يمكن للآلة الأفقية أن تقطع أربعة أوجه لجزء منشوري في إعداد واحد، وتساعد الجاذبية على سقوط الرقائق بشكل واضح بدلاً من إعادة تدويرها في جيب عميق. بالنسبة للعلب والأقواس المصنوعة من الألومنيوم ذات الحجم الكبير، غالبًا ما يحدد سلوك الشريحة وحده وقت الدورة.
محلات الفضاء الجوي عالية المزيج: اختيار مركز التصنيع العمودي
لا يقوم معظم المقاولين من الباطن بتشغيل جزء واحد لمدة عام. إنهم يقومون بتشغيل ثلاثين جزءًا مختلفًا شهريًا، ويصبح مركز المعالجة العمودي هو العمود الفقري للورشة. وهنا تتحول الأولويات نحو الإعداد السريع والكشف الموثوق عن أعطال الأدوات والتحكم الذي يخزن البرامج التي أثبتت جدواها دون أي ضجة.
إن VMC عالي الأداء مع محور Z على شكل صندوقي ومغزل مبرد ومعدلات سريعة سخية سوف يتعامل مع التيتانيوم والفولاذ المقاوم للصدأ للحصول على تفاصيل هيكلية صغيرة، بينما يمكن للآلة الاقتصادية أن تغطي أقواس الألومنيوم وألواح التثبيت بتكلفة رأسمالية أقل بكثير. عادةً ما يكون تقسيم العمل بين الاثنين أكثر ذكاءً من شراء جهاز واحد متوسط الأداء في كليهما.
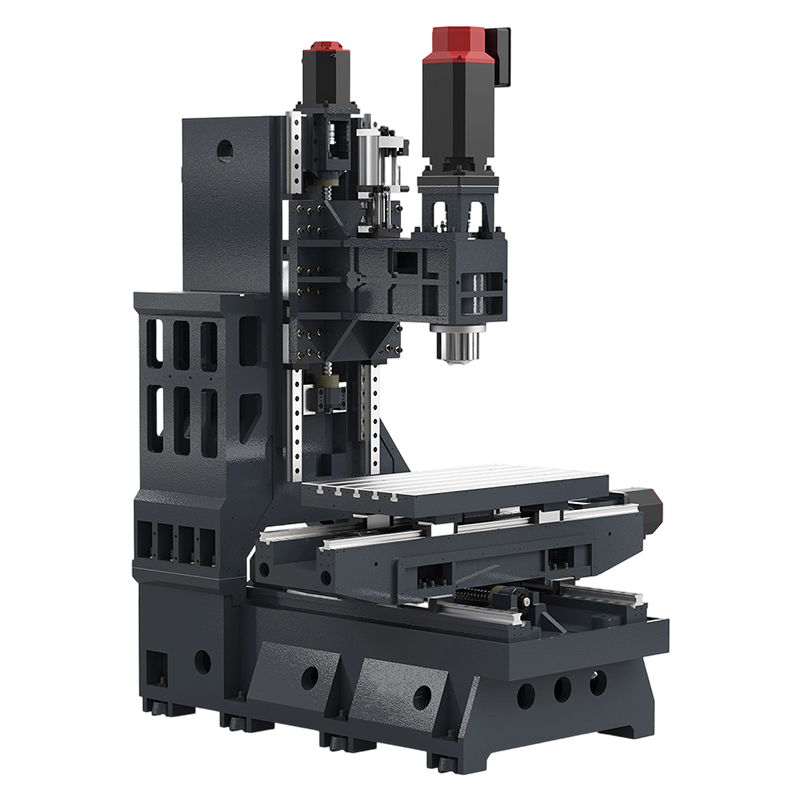 مركز التصنيع العمودي عالي الأداء VF85 السعي وراء سهولة الاستخدام يستخدم تصميمًا متطورًا للغطاء وقد تم تصميمه مع الأخذ في الاعتبار إمكانية الوصول إلى الطاولة والتعامل مع قطع العمل باستخدام الرافعة. أخرى... عرض المنتج →
مهما كان النموذج، أصر على استخدام مسبار مغزلي وأداة ضبط. في جدول زمني مختلط الأجزاء، فإن الوقت الذي يتم توفيره في الإعداد يستحق أكثر من الأمتار القليلة الأخيرة في الدقيقة من السرعة السريعة.
يطلب المشترون التوثيق
جودة المنتج تمنحك المرتبة الأولى. التوثيق يحصل لك على الثاني. عادةً ما يطلب عملاء الفضاء الجوي شهادات المواد مع إمكانية تتبع كمية الحرارة، وتقارير فحص المادة الأولى، وسجلات CMM أو المقاييس، وسجلات عمر الأداة، وشهادات المعايرة لكل أداة قياس مستخدمة في المهمة. AS9100 هو معيار إدارة الجودة الذي يطلبه معظم المشترين في مجال الطيران من سلسلة التوريد الخاصة بهم، ومن المتوقع في كثير من الأحيان أن يتم اعتماد العمليات الخاصة بموجب NADCAP. ولا تحمل الأدوات الآلية في حد ذاتها هذه الموافقات، ولكن قدرة المتجر على الاحتفاظ بالقدرة على تلك الآلات هي ما سيفحصه المدقق.
بالنسبة لمنشئ الأدوات الآلية، فإن المساهمة المفيدة هي بيانات التكرار والتحكم الذي يجعل من السهل الاحتفاظ بالسجل. تقوم شركة New Era Technology، وهي شركة بناء مقرها في نانتونج ولديها أكثر من عشرين عامًا في مجال أدوات ماكينات CNC، بنشر منصات الماكينات التي تغطي هذا النطاق، بدءًا من EDM المغرق بالقالب وحتى مراكز التصنيع إلى آلات الطحن - راجع مجموعة أدوات الآلة الكاملة .
التكلفة والمهلة الزمنية وسؤال الإحماء
الحجة الأكثر شيوعًا في متجر الطيران هي ما إذا كانت دورة الإحماء تستحق ساعة من وقت المغزل يوميًا. الجواب يكمن في منحنى الانجراف: المغزل غير المعوض ينمو بسرعة في الساعة الأولى ثم يتسطح. الأجزاء التي يتم قطعها قبل هذه الهضبة ستبقى على بعد عدة ميكرومترات من الأجزاء المقطوعة بعدها.
نمو حراري توضيحي لمغزل غير معوض أثناء عملية الإحماء؛ تعتمد القيم الفعلية على تصميم المغزل ودرجة حرارة المبرد ودرجة الحرارة المحيطة.
بالإضافة إلى سعر الآلة، هناك ميزانية للعناصر التي تقرر ما إذا كان العمل في مجال الطيران مربحًا: غرفة يمكن التحكم في درجة حرارتها إذا كانت التفاوتات المسموح بها ضيقة حقًا، وCMM أو على الأقل مقياس ارتفاع تمت معايرته، وأقطاب كهربائية وتركيبات احتياطية، واتفاقية استجابة الخدمة التي تنص فعليًا على وقت الاستجابة. تكلف الآلة التي توقفت عن العمل لمدة ثلاثة أسابيع أكثر من الفرق بين عرضي أسعار الشراء.
التصنيع باستخدام الحاسب الآلي للفضاء: أسئلة شائعة
س1. ما هو التسامح الذي يمكن أن تحمله التصنيع باستخدام الحاسب الآلي لأجزاء الطيران؟
يحمل الطحن العام عادةً ±0.05 إلى ±0.10 مم، ويصل الثقب الدقيق على VMC الصلب إلى ±0.010 مم، ويصل الثقب EDM مع تمريرات تشطيب دقيقة إلى ±0.005 مم. عادةً ما ينتقل أي شيء أكثر إحكامًا إلى الطحن أو اللف، ويجب إثبات كل شكل من خلال دراسة القدرات على جهازك الخاص.
س2. لماذا يتم استخدام آلة غرق القوالب CNC EDM في مكونات الطيران؟
يتم قطع EDM عن طريق التآكل الشراري بدون قوة قطع، لذلك يمكنه إنتاج زوايا داخلية حادة وفتحات ضيقة عميقة وحواف خالية من النتوءات في السبائك الصلبة. إنه الطريق القياسي لفتحات التبريد، وأشكال شجرة التنوب، وإدخالات الأدوات الصلبة حيث يترك الطحن نصف قطر أو نتوءًا.
س3. هل التيتانيوم أو الإنكونيل أصعب في التصنيع؟
كلاهما صعب لأسباب مختلفة. يحمل التيتانيوم الحرارة إلى الأداة بسبب موصليته الحرارية المنخفضة وينحرف بسهولة على الجدران الرقيقة. يعمل Inconel 718 على التصلب عندما تقوم الأداة بفرك الحواف وتدميرها بسرعة بسرعات سطحية منخفضة. تعد الأدوات وضغط سائل التبريد والصلابة أكثر أهمية من قوة المغزل في كلتا الحالتين.
س 4. ما هي المستندات عالية الجودة التي يتوقعها مشترو الطيران؟
شهادات المواد مع إمكانية تتبع كمية الحرارة، وتقارير فحص المادة الأولى، وسجلات فحص الأبعاد، وسجلات عمر الأداة، وشهادات المعايرة لمعدات القياس. يطلب معظم المشترين أيضًا من مورديهم العمل بموجب AS9100، ومن المتوقع في كثير من الأحيان أن تحصل العمليات الخاصة على اعتماد NADCAP.
س5. هل يمكن لمركز المعالجة العمودي التعامل مع الأعمال الفضائية أم أحتاج إلى خمسة محاور؟
يغطي VMC ثلاثي المحاور الأقواس والعلب ولوحات التثبيت والعديد من التفاصيل الهيكلية بشكل مربح للغاية. تصبح المحاور الخمسة ضرورية عندما يكون للجزء أسطح محددة أو ميزات مقوضة أو يحتاج إلى وجوه متعددة دون تغيير موضعها، مثل الدفاعات والأضلاع المعقدة.
س6. كم من الوقت يستغرق إدخال آلة CNC EDM في الإنتاج؟
عادة ما يستغرق التثبيت والتسوية بضعة أيام، ثم يجب إثبات برنامج القطب والمدار على قطعة عمل اختبارية قبل بدء الإنتاج. اسمح بعدة أسابيع من التسليم إلى عملية مؤهلة، وأطول إذا كان العمل يتطلب فحص المادة الأولى وموافقة العميل.
إذا كنت مهتمًا بمنتجاتنا، يرجى استشارتنا.
تفاصيل الاتصال
Nantong New Era Technology Co., LTD
- المنطقة الصناعية ذات الخمس نجوم، منطقة تشونغتشوان، مدينة نانتونغ، مقاطعة جيانغسو، الصين
- هاتف:+86-19851302688
- البريد الإلكتروني: [email protected]
المنتجات
رابط سريع
الأخبار
الطرف المحمول