English
 русский
-
-
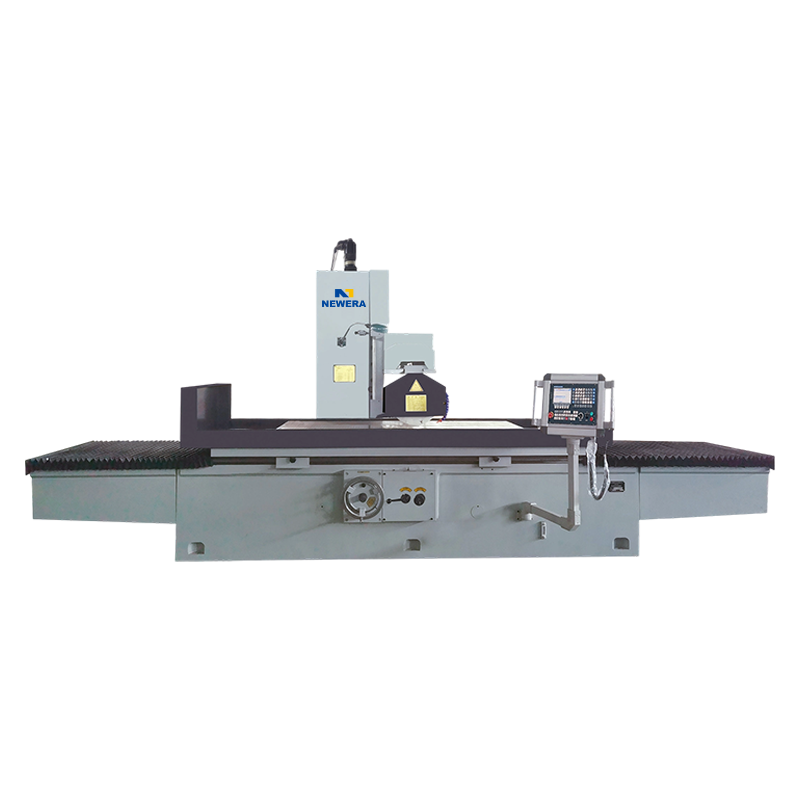 سي كيه إم 7140/7150/7163/7180 آلة طحن الأسطح التي يتم التحكم فيها بواسطة البرنامج CKM7140/7150/7163/7180 اقرأ المزيد
-
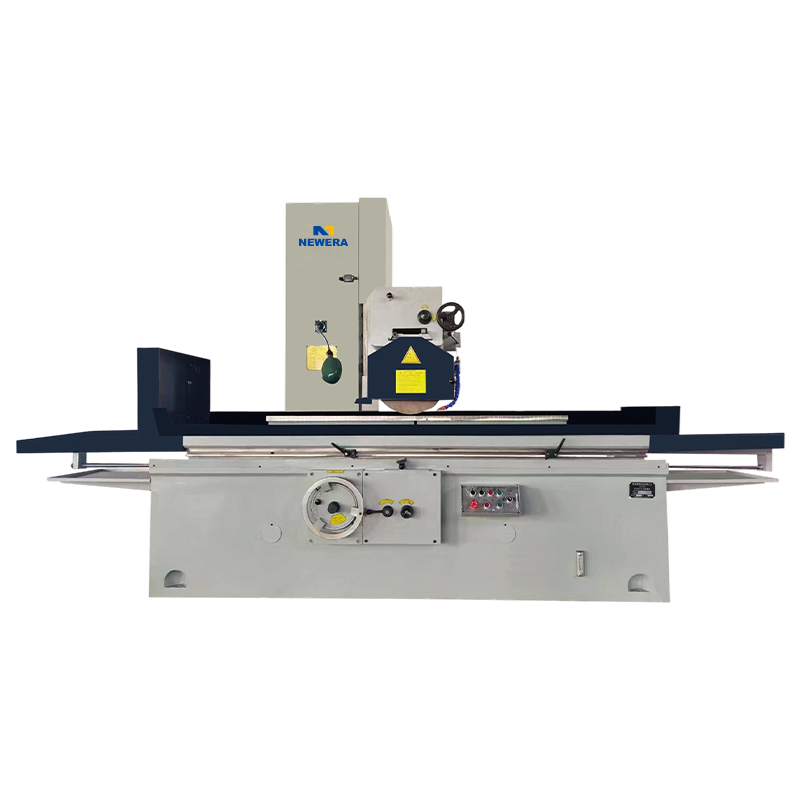 م7132/7140/7150/7163/7180-16 M7132/7140/7150/7163/7180-16 آلة طحن سطح الطاولة المستطيلة ذات العمود الأفقي اقرأ المزيد
-
-
-
-
-
-
-
-
-
أخبار الصناعة
ما الذي يمثله EDM في التصنيع؟ شرح آلية التفريغ الكهربائي
 2026.10.07
 أخبار الصناعة
قم بتقوية قالب القالب إلى 52 HRC وتوقف قاطع الطحن الذي شكله في الحالة الناعمة عن كونه خيارًا. يبلغ نصف قطر الزاوية 0.3 مم، وعمق الضلع 40 مم، ولا يمكن للأداة ببساطة الوصول إلى التجويف. هذه هي اللحظة التي يدخل فيها EDM في المحادثة.
يعنيEDM معالجة التفريغ الكهربائي. لا شيء يمس قطعة العمل. يوجد قطب كهربائي مُشكل وقطعة العمل في خزان من السائل العازل، ويعمل الجهد النبضي على سد الفجوة بينهما، كما تؤدي آلاف الشرر الصغيرة إلى تآكل المعدن بعيدًا عن حفرة واحدة في كل مرة. نظرًا لأن إجراء القطع حراري وليس ميكانيكيًا، فإن صلابة المواد تتوقف عن كونها العامل المحدود، ولهذا السبب لا تزال EDM هي العملية الافتراضية لتجويف القالب، والقوالب الصلبة وأي شكل هندسي لا يمكن للقاطع الدوار الوصول إليه.
محتوى
- 1 ما الذي يمثله EDM في التصنيع؟
- 2 كيف يزيل التآكل الشراري المعادن
- 3 الأنواع الرئيسية لـ EDM
- 4 ما هو أداء EDM الجيد وأين يفشل
- 5 زنك والمجلس الوطني الفلسطيني وCNC: ماذا تعني الحروف على آلة EDM
- 6 EDM ضد الطحن والطحن: اختر حسب الهندسة، وليس العادة
- 7 ما يجب التحقق منه قبل شراء EDM
- 8 الأسئلة الشائعة: EDM في التصنيع
ما الذي يمثله EDM في التصنيع؟
EDM هو اختصار لتصنيع التفريغ الكهربائي. في الرسومات القديمة وفي المحادثة في أرضية المتجر، ستسمع أيضًا آلات شرارة أو تآكل شراري أو تآكل شراري. إن غرق القالب، و EDM الغاطس، و ram EDM، و EDM السلكي كلها أنواع فرعية من نفس عائلة العملية بدلاً من التقنيات المنافسة.
نشأت هذه الطريقة من الأبحاث في أربعينيات القرن العشرين، عندما تم تطوير التآكل الكهربائي المتحكم فيه إلى عملية تصنيع عملية بواسطة الباحثين السوفييت بي آر لازارينكو وإن آي لازارينكو. ما حول تأثير المختبر إلى أداة إنتاج هو التحكم المؤازر: يجب على الآلة أن تحتفظ بفجوة تقاس بأجزاء من مائة من المليمتر بينما تحدث مئات أو آلاف التفريغات في كل ثانية.
هناك ثلاثة شروط تحدد كل عملية EDM:
- يجب أن تقوم قطعة العمل بتوصيل الكهرباء.
- يجب أن يتوفر قطب كهربائي على شكل التجويف الذي تريده، أو في سلك EDM، سلك.
- يجب ملء الفجوة بين القطب وقطعة العمل بسائل عازل نظيف.
كيف يزيل التآكل الشراري المعادن
لا يتم قطع آلة EDM الغارقة. إنه يحترق. تتكرر الدورة آلاف المرات في الثانية الواحدة:
- يقوم رأس المؤازرة بدفع القطب حتى تصبح الفجوة صغيرة بما يكفي لتكسير العازل الكهربائي.
- تتشكل قناة تفريغ، ويتدفق التيار، وتتجاوز درجة حرارة البلازما عند تلك النقطة الفردية نقطة انصهار قطعة العمل.
- يتم إخراج حفرة صغيرة من المعدن المنصهر والمتبخر من السطح.
- تنتهي النبضة، ويطفئ العازل الحفرة، ويتراجع المؤازرة قليلاً حتى يتمكن السائل الطازج من طرد الحطام بعيدًا.
نظرًا لأن القطب الكهربائي لا يلمس قطعة العمل أبدًا، فلا توجد قوة قطع ولا ثرثرة ولا انحراف للأداة. وهذا هو السبب في أن EDM يمكن أن يترك زاوية داخلية حادة لا يمكن لقاطع الطحن، الذي يحمل دائمًا نصف قطره الخاص، أن ينتجه أبدًا.
هيكل إعداد EDM الغارق في القالب: يؤدي القطب الكهربائي إلى تآكل قطعة عمل موصلة بينما يتم غمرهما في السائل العازل.
الأنواع الرئيسية لـ EDM
EDM هي عائلة من العمليات، وشكل القطب الكهربائي هو ما يفصل بين الأعضاء. تقوم آلة الغرق بغمر قطب كهربائي على شكل تجويف في تجويف، وتقوم آلة الأسلاك بتمرير سلك رفيع متحرك من خلال لوحة، وتستخدم آلة ذات ثقب صغير أنبوبًا دوارًا.
| اكتب | القطب | أفضل الهندسة | عمل نموذجي |
|---|---|---|---|
| غرق القالب (الغطاس، الكبش) EDM | على شكل الجرافيت أو النحاس | تجاويف ثلاثية الأبعاد، زوايا داخلية حادة، أضلاع عميقة، تفاصيل عمياء | تجاويف العفن، يموت تزوير وقذف |
| سلك التنظيم الإداري | سلك نحاسي أو مطلي، 0.1 إلى 0.3 ملم | ملامح ثنائية الأبعاد من خلال السُمك، والتناقص التدريجي، والتفاوتات الصارمة | اللكمات، وألواح القالب، والمكونات الدقيقة |
| آلة التنظيم الإداري (EDM) ذات الفتحة الصغيرة | قطب كهربائي أنبوبي دوار | تبدأ الفتحات وقنوات التبريد من 0.3 إلى 3 ملم | سلك التنظيم الإداري start holes, turbine and injection parts |
إذا كنت تزن الخيارين الأكثر شيوعًا، فإن التقسيم العملي يكون بسيطًا: تذهب التجاويف العمياء والتفاصيل ثلاثية الأبعاد إلى ثقالة القالب، بينما تذهب المقاطع الجانبية والألواح شديدة التسامح إلى آلة الأسلاك. نظرة فاحصة على ثقالة EDM وسلك EDM يوضح أين يتداخل الاثنان وأين لا يتداخلان.
ما هو أداء EDM الجيد وأين يفشل
الملخص الصادق هو أن EDM يشتري القدرة مع وقت الدورة. استخدمه حيث تستبعد الهندسة أو المواد القطع التقليدي.
نقاط القوة
- تصنيع أي مادة موصلة بغض النظر عن صلابتها، بما في ذلك فولاذ الأدوات عند 60 HRC، والكربيد، والتيتانيوم، وسبائك النيكل.
- لا توجد قوة قطع، لذا فإن الجدران الرقيقة والأضلاع النحيلة والميزات الدقيقة تنجو من العملية.
- زوايا داخلية حادة وفتحات ضيقة وعميقة لا يمكن لأي قاطع دوار أن ينتجها.
- تشطيبات رائعة مع دوائر مولدات مخصصة، غالبًا في نطاق الميكرون.
القيود
- يجب أن تكون قطعة العمل موصلة للكهرباء، لذلك يتم عزل الزجاج والبلاستيك ومعظم السيراميك.
- تكون معدلات إزالة المعادن أقل من معدلات الطحن، لذا فإن عملية تخشين الكميات الكبيرة تكون مكلفة.
- تترك العملية طبقة إعادة صياغة أو طبقة بيضاء قد تحتاج إلى إزالة الأجزاء الحرجة التي تسبب التعب.
- تتآكل الأقطاب الكهربائية ويجب تلبيتها أو استبدالها، ويحتاج السائل العازل إلى الترشيح وإدارة التخلص منه.
زنك والمجلس الوطني الفلسطيني وCNC: ماذا تعني الحروف على آلة EDM
تستخدم ملصقات الماكينة الموجودة على ماكينة EDM المغمورة بالقالب ثلاثة اختصارات. يصفون حجم الآلة الخاضع للتحكم العددي، وهذا هو المحرك الأكبر للسعر ومن يمكنه تشغيل الآلة.
تكوين نموذجي للمحور المتحكم به بواسطة فئة ماكينة EDM. تختلف أعداد المحاور الفعلية حسب المُنشئ والطراز.
ZNC: التحكم العددي للمحور Z
في جهاز ZNC، يتم التحكم في المحور Z، وهو غاطس القطب الكهربائي، بينما يتم وضع X وY يدويًا باستخدام العجلات اليدوية والأقراص. هذه هي أدوات العمل المباشرة في أعمال القوالب والقوالب: تتميز بسرعة الإعداد للتجويفات التي تتم لمرة واحدة وعدم تطلبها من المشغل. والمثال النموذجي هو 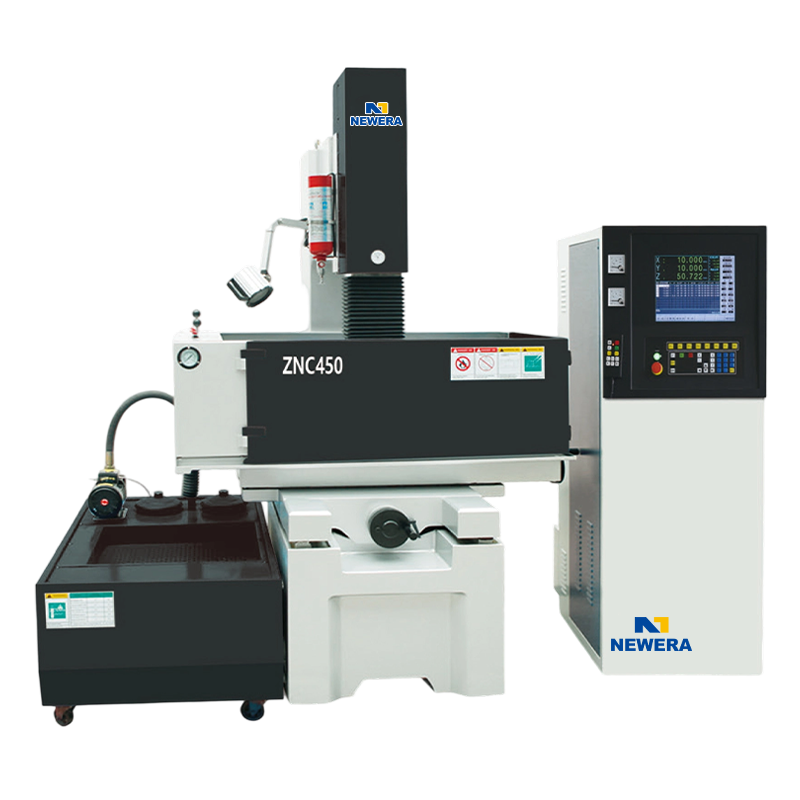 ماكينة غرق القوالب ZNC 450 EDM/ثقالة EDM اختياري: خزانة التحكم EDM عرض المنتج → ماكينة فئة ZNC-450، مناسبة لأعمال التجاويف الصغيرة والمتوسطة.
PNC: تحكم رقمي قابل للبرمجة
X وY وZ كلها قابلة للبرمجة، لذا يقوم الجهاز بوضع القطب الكهربائي تلقائيًا وتشغيل برامج متعددة الخطوات. يغطي ذلك القوالب متعددة التجاويف والعمل المتكرر حيث قد يستهلك تحديد المواقع يدويًا التحول. الآلات في هذه الفئة، مثل 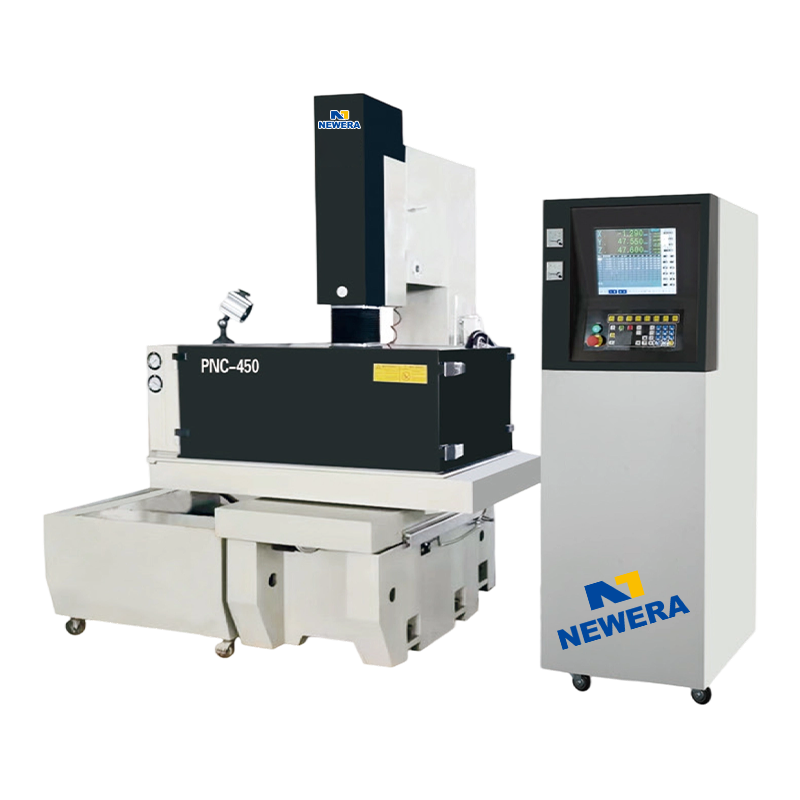 آلة غرق القالب PNC 450 EDM/الثقالة EDM اختياري: صندوق كهربائي من الصلب التنغستن PNC (DC) عرض المنتج → يقع PNC-450 بين ZNC اليدوي وCNC المبرمج بالكامل من حيث القدرة والسعر.
CNC: التحكم الرقمي بالكمبيوتر
يضيف CNC الكامل الاستيفاء المداري ومتعدد المحاور والبرامج المخزنة، وفي النماذج الأكبر حجمًا، تغيير القطب الكهربائي تلقائيًا. إنه الخيار المناسب للتجاويف المعقدة ثلاثية الأبعاد، والمسارات غير المراقبة، والمحلات التجارية التي تحتاج إلى نتائج متكررة من نوبة إلى أخرى. تتبع مظاريف العمل الأكبر حجمًا نفس المنطق، ولهذا السبب أ 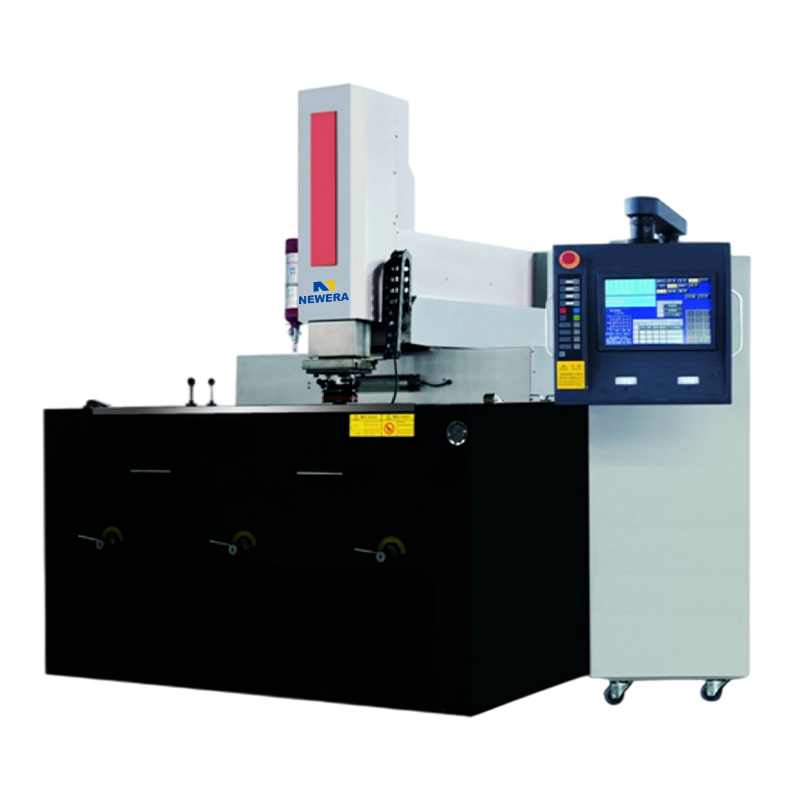 آلة غرق القالب CNC 650 EDM / الغطاس EDM اختياري: صندوق كهربائي CNC (محرك سيرفو AC/اليابان باناسونيك) عرض المنتج → عادةً ما يتم تحديد آلة فئة CNC-650 عندما يجب تشغيل كل من التجاويف التفصيلية وكتل القالب الأكبر على منصة واحدة.
EDM ضد الطحن والطحن: اختر حسب الهندسة، وليس العادة
عادةً ما يتم تحديد اختيار العملية من خلال ثلاثة أسئلة: ما مدى صلابة المادة، وما مدى عمق وضيق الميزة، وما مدى دقة السطح؟ تفوز عملية الطحن بمعدل الإزالة عندما يتمكن القاطع من الوصول فعليًا إلى الشكل الهندسي. يفوز الطحن عندما تحتاج إلى التسطيح والتحكم في الأبعاد على الأسطح التي يمكن الوصول إليها. يفوز EDM عندما يتعذر الوصول إلى الشكل الهندسي أو عندما تكون المادة صلبة بالفعل.
0.5
0.8
0.6
1.6
ثقالة EDM سلك التنظيم الإداري طحن الطحن باستخدام الحاسب الآلي
قيم تشطيب سطحية متوسطة المدى بالميكرونات Ra من مراجع التصنيع العامة. تعتمد النتائج الفعلية على الماكينة وإعدادات المولد والأدوات ومواد قطعة العمل.
والنتيجة العملية هي سير عمل من خطوتين تديره معظم محلات القوالب بالفعل: قم بطحن التجويف بشكل ناعم، مع ترك بدل مخزون موحد، ثم المعالجة الحرارية والانتهاء باستخدام EDM. إن تخطي خطوة EDM يعني إما قبول نصف قطر القاطع في الزاوية أو الدفع مقابل قاطع أصغر ودورة طحن أطول بكثير.
ما يجب التحقق منه قبل شراء EDM
تبدو أوراق المواصفات متشابهة؛ تظهر الاختلافات في ظرف العمل وفي كيفية تصرف الآلة بعد ظهر يوم الجمعة. اسأل عن هذه الأرقام قبل مقارنة الأسعار:
- يتم قياس أبعاد خزان العمل والحد الأقصى لوزن قطعة العمل باستخدام حامل القطب الكهربائي والظرف في مكانهما.
- تسافر X وY وZ، وما إذا كانت السكتة الدماغية Z كافية لأطوال القطب الكهربائي التي تقوم بتشغيلها بالفعل.
- نطاق إخراج المولد، وأفضل سطح يمكن الوصول إليه، وعدد البرامج التي يمكن تخزينها.
- مغير القطب الكهربائي أو سعة المجلة، إذا كانت المعالجة الآلية غير المراقبة جزءًا من الخطة.
- الترشيح العازل والتبريد وسعة الخزان، مما يؤدي إلى زيادة تكلفة التشغيل واتساق التشطيب.
- توفر قطع الغيار ووقت الاستجابة الواقعي للخدمة في منطقتك.
تقوم شركة Nantong New Era Technology ببناء أدوات ماكينات CNC لأكثر من 20 عامًا وتنتج آلات غرق القوالب ZNC وPNC وCNC بدءًا من أعمال التجاويف الصغيرة وحتى كتل القوالب الكبيرة، إلى جانب مراكز التصنيع الرأسية والأفقية والمطاحن السطحية وآلات النقش. إذا كنت تريد مطابقة النماذج مع مزيج الأجزاء الخاص بك، فمن المفيد أن تبدأ بـ مجموعة آلات غرق القوالب EDM واعمل للخارج من أكبر تجويف تتوقع حرقه.
الأسئلة الشائعة: EDM في التصنيع
س 1: ما الذي يمثله EDM في التصنيع؟
يرمز EDM إلى معالجة التفريغ الكهربائي، وتسمى أيضًا المعالجة بالشرارة أو التآكل بالشرارة. إنه يزيل المعدن من خلال تفريغ كهربائي متحكم فيه بين القطب الكهربائي وقطعة عمل موصلة مغمورة في سائل عازل.
Q2: ما هو الفرق بين الثقالة EDM والسلك EDM؟
يستخدم Sinker EDM قطبًا من الجرافيت أو النحاس لحرق تجويف ثلاثي الأبعاد. يستخدم Wire EDM سلكًا متحركًا رفيعًا لقطع مقاطع جانبية ثنائية الأبعاد من خلال لوحة، عادةً ما تكون من أجل اللكمات وألواح القالب.
Q3: هل يمكن لآلة EDM قطع الفولاذ المقسى؟
نعم. نظرًا لأن EDM يقطع حراريًا وليس ميكانيكيًا، فإنه يقوم بتصنيع الفولاذ عند 60 HRC، وسبائك الكربيد والتيتانيوم والنيكل بسهولة مثل الفولاذ الناعم، بشرط أن تكون المادة موصلة للكهرباء.
س 4: ما هو الفرق بين آلات ZNC وPNC وCNC EDM؟
تتحكم آلات ZNC مؤازرة في المحور Z من خلال تحديد المواقع X و Y يدويًا. تضيف آلات PNC X وY وZ قابلة للبرمجة. تضيف آلات الغرق CNC برمجة كاملة ومدارات ومحاور إضافية وتغيير القطب الكهربائي تلقائيًا في كثير من الأحيان.
س 5: هل تعتبر عملية EDM عملية تصنيع باهظة الثمن؟
عادة ما يكون المعدل بالساعة أعلى من الطحن بسبب إنتاج القطب الكهربائي وإدارة العزل الكهربائي ومعدلات الإزالة الأبطأ. لا يزال فعالاً من حيث التكلفة عندما تستبعد الهندسة الطحن، مثل الأضلاع العميقة والزوايا الداخلية الحادة.
س 6: ما هي المواد التي يمكن لآلة EDM قطعها؟
أي مادة موصلة للكهرباء، بما في ذلك فولاذ الأدوات المقوى والفولاذ المقاوم للصدأ والكربيد والتيتانيوم والإنكونيل والألومنيوم والنحاس. لا يمكن تشكيل البلاستيك والزجاج ومعظم أنواع السيراميك التقنية بالـ EDM.
تخبرك الحروف الثلاثة الموجودة في الرسم بشيء واحد قبل كل شيء: لا يمكن إنهاء الجزء باستخدام قاطعة دوارة، إما لأن المادة صلبة للغاية أو لأن الشكل الهندسي ضيق للغاية. بمجرد أن يصبح ذلك واضحًا، فإن القرارات المتبقية تتعلق بالقطب الكهربائي وفئة التحكم ومظروف العمل، وهذه أسئلة يجب أن يتمكن أي صانع آلات من الإجابة عليها بأرقام حقيقية بدلاً من الصفات.
إذا كنت مهتمًا بمنتجاتنا، يرجى استشارتنا.
تفاصيل الاتصال
Nantong New Era Technology Co., LTD
- المنطقة الصناعية ذات الخمس نجوم، منطقة تشونغتشوان، مدينة نانتونغ، مقاطعة جيانغسو، الصين
- هاتف:+86-19851302688
- البريد الإلكتروني: [email protected]
المنتجات
رابط سريع
الأخبار
الطرف المحمول