English
 русский
-
-
 سي كيه إم 7140/7150/7163/7180 آلة طحن الأسطح التي يتم التحكم فيها بواسطة البرنامج CKM7140/7150/7163/7180 اقرأ المزيد
-
 م7132/7140/7150/7163/7180-16 M7132/7140/7150/7163/7180-16 آلة طحن سطح الطاولة المستطيلة ذات العمود الأفقي اقرأ المزيد
-
-
-
-
-
-
-
-
-
أخبار الصناعة
شرح آلية تفريغ EDM: العملية والأدوات واختيار الماكينة
 2026.10.14
 أخبار الصناعة
إن الزاوية الداخلية التي يبلغ قطرها 0.6 مم في قالب H13 المتصلب تجبر مطحنة نهاية صغيرة على 52 فولاذ HRC، وهذه مهمة تكسر الأدوات تفضل معظم المتاجر رفضها. تتجنب عملية التفريغ EDM المشكلة تمامًا: لا يلمس القطب الكهربائي أبدًا قطعة العمل بحافة القطع، ويتم إزالة المعدن بواسطة شرارات كهربائية يتم التحكم فيها بدلاً من القص الميكانيكي.
يفسر هذا الاختلاف الوحيد كل ما يلي، بما في ذلك سبب قيام EDM بقطع الفولاذ المتصلب للأدوات والكربيد وسبائك النيكل بنفس المنطق، ولماذا يكون أبطأ من الطحن، ولماذا يكون مستوى التحكم في ثقالة القالب (ZNC أو PNC أو CNC) عادة أكثر أهمية من حجم المنضدة.
محتوى
- 1 ما الذي يفعله EDM ولا يمكن للطحن والطحن أن يفعله؟
- 2 كيف تزيل الشرارة المعدن
- 3 الغطاس والأسلاك والآلات الإلكترونية ذات الفتحات الصغيرة: ثلاث عمليات وثلاث وظائف
- 4 ما الذي يقرر النتيجة: القطب الكهربائي، المولد، التنظيف
- 5 ZNC وPNC وCNC: مطابقة مستوى التحكم للوظيفة
- 6 ما يجب التحقق منه قبل الطلب
- 7 الأسئلة المتداولة حول معالجة التفريغ EDM
ما الذي يفعله EDM ولا يمكن للطحن والطحن أن يفعله؟
الاستنتاج أولاً: اختر EDM عندما تكون قطعة العمل موصلة للكهرباء، وأكثر صلابة من 45 لجنة حقوق الإنسان تقريبًا، ومُشكَّلة بتجويفات أو زوايا لا يمكن للقاطع الدوار الوصول إليها. يغطي هذا المزيج معظم إدخالات القالب، وكتل القوالب، وأدوات البثق، وأجزاء الطيران الصلبة.
يتم الطحن والطحن في نفس الجدران الثلاثة:
- الصلابة: تتعامل أدوات الكربيد مع ما يقرب من 45 HRC في الإنتاج الروتيني. علاوة على ذلك، يصبح عمر الأداة غير قابل للتنبؤ وترتفع تكلفة كل جزء بشكل حاد.
- الهندسة: تتطلب الزاوية الداخلية مقاس 0.6 مم قاطعة مقاس 1.2 مم، وهي هشة حتى في الفولاذ الناعم وغير قابلة للاستخدام في المخزون المتصلب.
- القوة: تنحرف الأضلاع الرفيعة والفتحات العميقة تحت حمل القطع، لذلك تنحرف التفاوتات قبل فترة طويلة من تآكل الأداة.
يزيل EDM جميع القيود الثلاثة لأن التآكل حراري وليس ميكانيكي. تقترب قوة المعالجة على قطعة العمل من الصفر، وتتوقف الصلابة عن كونها المتغير الحاسم، ويمكن إنتاج أي شكل يمكن للقطب الكهربائي الوصول إليه فعليًا، بما في ذلك التجاويف العمياء ذات الزوايا الداخلية الحادة.
إن المقايضات حقيقية: انخفاض معدلات إزالة المعادن مقارنة بالطحن الخام، وطبقة إعادة التشكيل التي يجب أحيانًا إزالتها بعد ذلك، والأقطاب الكهربائية القابلة للاستهلاك، والسوائل العازلة للإدارة والتصفية.
السقوف صلابة إرشادية في الإنتاج العادي. بالنسبة لـ EDM، فإن الحد الحقيقي هو التوصيل الكهربائي، وليس الصلابة.
كيف تزيل الشرارة المعدن
يستمر كل تفريغ لبضعة ميكروثانية ويكرر نفس الخطوات الأربع. يقوم المؤازرة بدفع القطب إلى أن تصبح الفجوة صغيرة بدرجة كافية؛ ينهار العازل الكهربائي وتتشكل قناة البلازما. تقوم القناة بإذابة وتبخر كمية صغيرة من قطعة العمل ومواد القطب الكهربائي؛ وينقطع التيار، وتنهار البلازما، وتحمل النبضة التالية الحطام إلى خارج الفجوة.
ونظرًا لأن المؤازرة تعمل على إعادة إنشاء تلك الفجوة باستمرار، فإن القطب الكهربي لا يلمس قطعة العمل أبدًا. هذا هو السبب في أن آلة الغطس يمكنها أن تحرق تجويفًا في كتلة صلبة دون ترك علامات الأداة التي قد ينتجها قاطع الطحن.
يتبع ذلك نتيجتان عمليتان. أولاً، تعد الفجوة بُعدًا عمليًا وليست خطأ، لذا يجب أن يكون حجم القطب الكهربائي أقل من عرض الفجوة تقريبًا لتمرير التشطيب. ثانيًا، لا يمكن تجنب تآكل القطب الكهربائي، لأن جزءًا من كل طاقة تفريغ يذهب دائمًا إلى الأداة.
رسم تخطيطي لفجوة EDM غارقة في القالب: يغذي الكبش قطبًا كهربائيًا على شكل عازل مغمور بالمياه، وكل نبضة تؤدي إلى تآكل كمية صغيرة من المعدن.
الغطاس والأسلاك والآلات الإلكترونية ذات الفتحات الصغيرة: ثلاث عمليات وثلاث وظائف
إن عملية تفريغ EDM ليست عملية واحدة. هناك ثلاثة أنواع مختلفة تغطي جميع الأعمال الصناعية تقريبًا، ويتم تحديد الاختيار بينها حسب الهندسة وليس حسب المادة.
| البديل | القطب الكهربائي للأداة | الهندسة النموذجية | القيد الرئيسي |
|---|---|---|---|
| يموت الغرق (كبش) EDM | على شكل قطب من النحاس أو الجرافيت أو النحاس والتنغستن | تجاويف ثلاثية الأبعاد عمياء، أضلاع، زوايا داخلية حادة، نقش | قطب كهربائي واحد لكل شكل ما لم يتم استخدام المدار؛ أبطأ من الأسلاك من خلال الملامح |
| سلك التنظيم الإداري | سلك نحاسي أو مطلي، عادة من 0.1 إلى 0.3 ملم | من خلال التشكيلات واللكمات والقوالب، ويموت البثق، والقطع المدبب | القطع العرضية فقط؛ يجب أن تكون قطعة العمل موصلة؛ تشكيل ثلاثي الأبعاد محدود |
| آلة التنظيم الإداري (EDM) ذات الفتحة الصغيرة | قطب كهربائي أنبوبي دوار | ابدأ بفتحات لأسلاك EDM وقنوات التبريد والثقوب الصغيرة العميقة | يقتصر على أقطار صغيرة. بطيئة عند إزالة كميات كبيرة |
إن غرق القالب هو البديل الذي تعتمد عليه معظم محلات القوالب والقوالب، لأن التجاويف والأضلاع وحواف الإغلاق نادرًا ما تمر مباشرة عبر الكتلة. إذا كنت جديدًا في هذه العملية، فهذه نظرة عامة على المتجر ما هو استخدام EDM الغارق في القوالب يغطي نفس الأرض بمزيد من التفاصيل.
ما الذي يقرر النتيجة: القطب الكهربائي، المولد، التنظيف
هناك ثلاثة متغيرات تحدد النتيجة لأي آلة غطس، بغض النظر عن العلامة التجارية:
- مادة القطب. يحمل النحاس تفاصيل دقيقة وينتج أفضل تشطيب للسطح؛ يزيل الجرافيت المواد بشكل أسرع ويتآكل بشكل أقل؛ يتم حجز النحاس والتنغستن لأصغر الميزات ولقطع الكربيد.
- إعدادات المولد. تتحكم طاقة التفريغ في معدل الإزالة وإنهاء السطح، ويتحرك الاثنان في اتجاهين متعاكسين: المزيد من الطاقة تحترق بشكل أسرع وأكثر خشونة.
- فلاشينغ. يؤدي التدفق العازل عبر الفجوة أو حولها إلى إزالة الحطام. يؤدي التدفق الضعيف إلى حدوث تقوس وحرق غير مستقر وتناقص في جدران التجويف.
إن النهاية التي يمكنك الوصول إليها هي في الحقيقة قرار يتعلق بالوقت. يمكن أن يستغرق التجويف الذي يستغرق نصف ساعة ليصبح خشنًا عدة ساعات حتى يصل إلى مرآة نهائية، لأن التمريرات النهائية تستخدم طاقة منخفضة وقوة دورانية بدلاً من القوة الغاشمة.
قيم Ra النموذجية المقتبسة لمراحل EDM المغمورة بالقالب. تحتاج التشطيبات الدقيقة إلى طاقة تفريغ أقل ووقت دوران أطول.
ZNC وPNC وCNC: مطابقة مستوى التحكم للوظيفة
يحدد مستوى التحكم مقدار العملية التي يتم تشغيلها تلقائيًا، وعلى آلة الثقب ذات حجم طاولة عمل معين، يكون هذا هو المحرك الأكبر للسعر. الشركة المصنعة مثل نانتونغ تكنولوجيا العصر الجديد تقسم مجموعة الغطاس الخاصة بها إلى ثلاث عائلات مراقبة لهذا السبب بالضبط.
ZNC: التحكم في العمق للعمل المتكرر
يقوم ثقالة ZNC بتشغيل المحور Z باستخدام مؤازرة وإعداد عمق رقمي بينما يتم وضع X وY يدويًا. يناسب العمل الذي يكون فيه شكل القطب ثابتا و العمق معروفا و تتكرر نفس الوظيفة. الإعداد سريع، ومن السهل التدريب على التحكم، وتكتسب الماكينة مكانها في غرف الأدوات حيث يقوم مشغل واحد بتشغيل عدة مهام. يقع ZNC-550 في وسط تلك العائلة، بين ZNC-450 المدمج و ZNC-700 الأكبر.
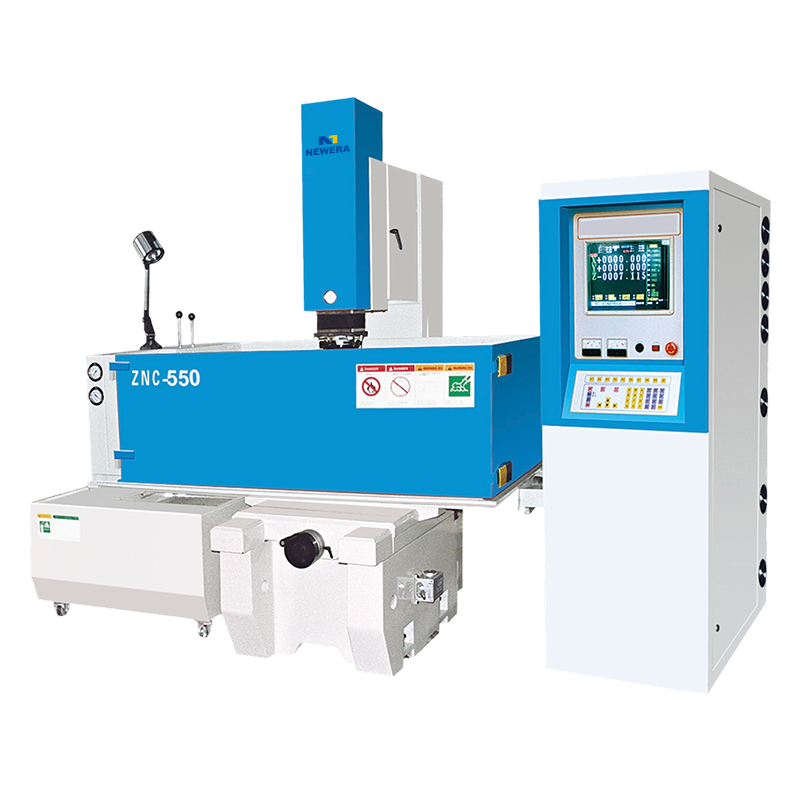 ماكينة غرق القوالب ZNC 550 EDM/ثقالة EDM اختياري: خزانة التحكم EDM عرض المنتج →
PNC: خطوات العمق المبرمجة
تضيف ثقالة PNC خطوات المحور Z القابلة للبرمجة، بحيث يمكن للقطب الكهربائي الواحد تشغيل عدة مستويات عمق أو سلسلة من تمريرات التخشين والتشطيب دون أن يقف المشغل عند عنصر التحكم. يناسب ذلك القوالب متعددة التجاويف وإنتاج الدفعات الصغيرة حيث يتم استخدام قطب كهربائي واحد على أعماق مختلفة. تعمل الموديلات من PNC-350 إلى PNC-550.
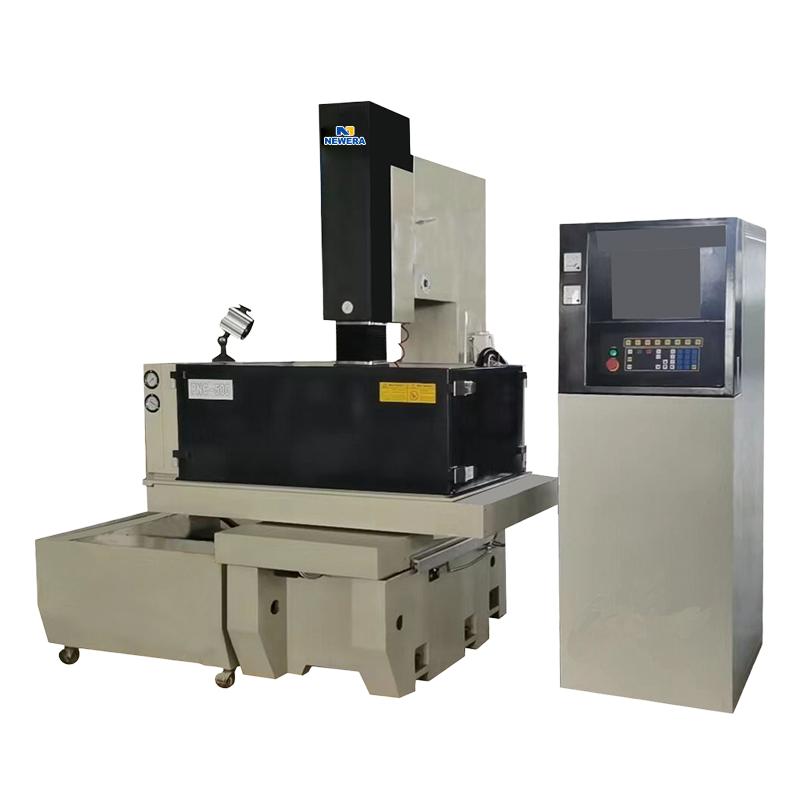 آلة غرق القالب PNC 500 EDM/الثقالة EDM اختياري: صندوق كهربائي من الصلب التنغستن PNC (DC) عرض المنتج →
CNC: مداري ومتعدد المحاور وتشغيل غير مراقب
يتحكم ثقالة CNC في X وY وZ، وغالبًا ما يكون المحور C، تحت التحكم العددي الكامل. يتيح ذلك الدوران، مما يتيح لقطب كهربائي صغير الحجم أن يخشن وينهي التجويف، ويحسن التنظيف ويقلل عدد الأقطاب الكهربائية في قالب معقد. كما أنه يسمح بتغيير القطب الكهربائي تلقائيًا وتشغيل الإضاءة، حيث يتم استرداد سعر الشراء الأعلى في العمل متعدد التجاويف. يمتد نطاق الغطاس CNC من CNC-450 إلى CNC-1800.
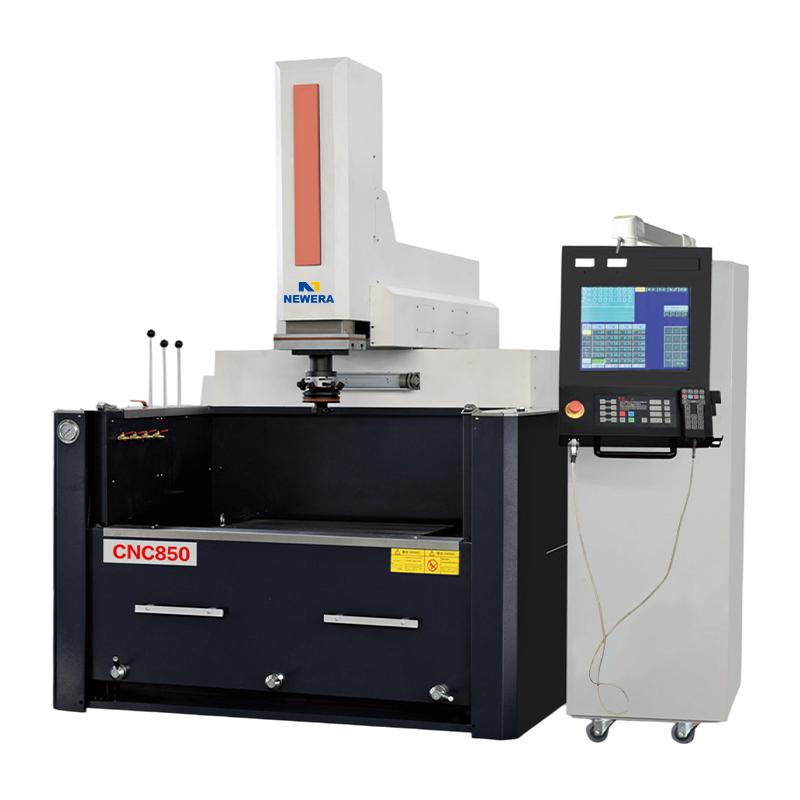 آلة غرق القالب CNC 850 EDM / الغطاس EDM اختياري: صندوق كهربائي CNC (محرك سيرفو AC/اليابان باناسونيك) عرض المنتج →
ما يجب التحقق منه قبل الطلب
هناك خمسة أسئلة تفصل بين الآلة التي تناسب عملك والآلة التي تظل خاملة:
- طاولة العمل والسفر. قم بقياس أكبر قطب كهربائي لديك، وليس الجزء الأكبر لديك، وتأكد من أن القطب الكهربائي يمكنه الوصول إلى موضع التجويف مع وجود مساحة كافية.
- نطاق المولدات. اسأل عن عدد دوائر التفريغ الموجودة في الآلة وما هو Ra الذي تحمله في الإنتاج، وليس ما يدعيه الكتيب.
- خيارات التنظيف. من خلال القطب الكهربائي، والتنظيف الجانبي والمساعدة الفراغية تناسب أشكال التجاويف المختلفة؛ طريقة واحدة وحدها ستحدك.
- السيطرة والتدريب. يحتاج الغطاس CNC إلى مشغل يمكنه برمجة المدارات وإزاحة الأقطاب الكهربائية؛ ZNC لا.
- يدعم. إن قطع الغيار ومصادر مواد الإلكترود والتشغيل في الموقع لها أهمية أكبر في EDM أكثر من آلة الطحن، لأن سلوك المولد خاص بالآلة ونادرًا ما يتم إصلاحه محليًا.
الأسئلة المتداولة حول معالجة التفريغ EDM
س1. ما هو استخدام آلات التفريغ EDM؟
إنها تقوم بتصنيع المواد الموصلة التي تكون شديدة الصلابة أو معقدة للغاية بحيث لا يمكن طحنها: تجاويف القالب، وإدراج القالب، وقوالب البثق، والثقوب الصغيرة العميقة، وأجزاء الفضاء الجوي المتصلبة.
س2. ما هي المواد التي يمكن تشكيلها بواسطة EDM؟
أي مادة موصلة للكهرباء، بما في ذلك فولاذ الأدوات المقوى والكربيد والتيتانيوم والإنكونيل والألومنيوم والنحاس. لا يمكن تشكيل السيراميك ومعظم المواد البلاستيكية بالـ EDM.
س3. ما هو الفرق بين الغطاس EDM والسلك EDM؟
يقوم Sinker EDM بحرق قطب كهربائي على شكل قطعة العمل لإنشاء تجاويف ثلاثية الأبعاد عمياء. يقوم سلك EDM بقطع ملف تعريف من خلال سلك متحرك، لذلك فهو أسرع في اللكمات والقوالب وأي قطع يمر عبر الجزء.
س 4. هل يمكن لآلة EDM قطع الفولاذ بعد المعالجة الحرارية؟
نعم وهذه هي ميزته الرئيسية. تتم عملية التصلب عادة قبل EDM، لذلك يتم حرق التجويف إلى الصلابة النهائية ولا يتم إدخال أي تشويه من المعالجة الحرارية الثانية.
س5. ما هي مادة القطب الكهربائي الأفضل لثقالة EDM؟
الجرافيت للتخشين السريع مع تآكل منخفض، والنحاس للحصول على تفاصيل دقيقة وأفضل تشطيب للسطح، والتنغستن النحاسي لأصغر الميزات أو عند تصنيع الكربيد.
س6. كيف أختار بين ماكينة ZNC، وPNC، وCNC EDM؟
مطابقة السيطرة على العمل. الوظائف المتكررة أحادية العمق تناسب ZNC، والدفعات المبرمجة متعددة العمق تناسب PNC، والقوالب المعقدة التي تحتاج إلى الدوران، والعديد من الأقطاب الكهربائية أو التشغيل غير المراقب تبرر CNC.
إذا كنت مهتمًا بمنتجاتنا، يرجى استشارتنا.
تفاصيل الاتصال
Nantong New Era Technology Co., LTD
- المنطقة الصناعية ذات الخمس نجوم، منطقة تشونغتشوان، مدينة نانتونغ، مقاطعة جيانغسو، الصين
- هاتف:+86-19851302688
- البريد الإلكتروني: [email protected]
المنتجات
رابط سريع
الأخبار
الطرف المحمول